工場内で原材料や仕掛品を運ぶ回数が多いと、それだけ人の時間が必要になります。仕掛品は、まだ製造途中のものです。運搬で製品の機能や品質は変わらないため、必要以上の移動を減らすことが原価改善につながります。まず、どこで運ぶ手間が増えているかを確かめます。
置き場と工程が離れていると、同じ場所を何度も行き来することになります。配置を考える前に、どこを何回、何メートル運んでいるか記録してください。経路を調べ、置き場のルールを決め、運搬回数を減らしたうえで、効果を確かめる順に進めます。
- 動線分析の手順
- 置き場を決める「3定」のルール
- 運搬回数を減らす4つの手
- 効果の測り方
運搬では、人が歩いて荷物を持つこともあります。距離を短くする検討に入る前に、通路や作業方法について必要な安全条件を関係者で共有してください。後から安全の条件で配置をやり直すことを避けやすくなります。
数値・条文は2026年8月時点で公表・施行されているものです。
運搬の回数を減らす前に、安全条件を確認する
運搬しても製品に新しい機能や品質は加わりません。ほかの条件が同じなら、運搬の回数と距離を減らすほど原価の改善につながりやすくなります。
生産管理では、運搬・在庫・手待ち・加工そのもの・不良の手直し・作りすぎ・動作を「7つのムダ」として整理します。手待ちは、作業を進められず待つ時間です。ただし、運搬を減らすために通路や置き場を狭めると、事故の危険が高まることがあります。
厚生労働省「令和6年の労働災害発生状況を公表」(令和7年5月30日公表)の数値は、次のとおりです。
←→ 横にスクロールできます
| 区分 | 令和6年の人数 |
|---|---|
| 陸上貨物運送事業の休業4日以上の死傷者数 | 16,292人(前年比0.5%増) |
| 陸上貨物運送事業の死亡者数 | 108人 |
| 全産業の休業4日以上の死傷者数 | 135,718人(4年連続の増加) |
表の陸上貨物運送事業の数値は、輸送業の集計です。事故の種類ごとの内訳も示されていないため、工場内の作業で何件、どのような事故が起きたかは、この数字から直接推定できません。
荷物を持って移動する作業にも、安全管理が必要であることを考える参考にはなります。
運搬経路を図に描き、回数と距離を測る
動線分析は、人や物が通る経路を図に描き、運搬の状況を確かめる方法です。距離だけでなく、繰り返す移動や待ち時間も記録します。
中小企業基盤整備機構が運営する経営支援サイトJ-Net21の「業務プロセスの見直しによる生産性向上」でも、作業工程を見えるようにすることを生産性向上の基本としています。移動時間など、どこにムダがあるかを明確にするところから始めます。
記録は、対象を決めてから実際の経路を描く、次の3つの手順で進めます。
- 工場の配置が分かるレイアウト図を用意し、原材料・仕掛品・完成品のうち、どの品目を調べるか決めます。
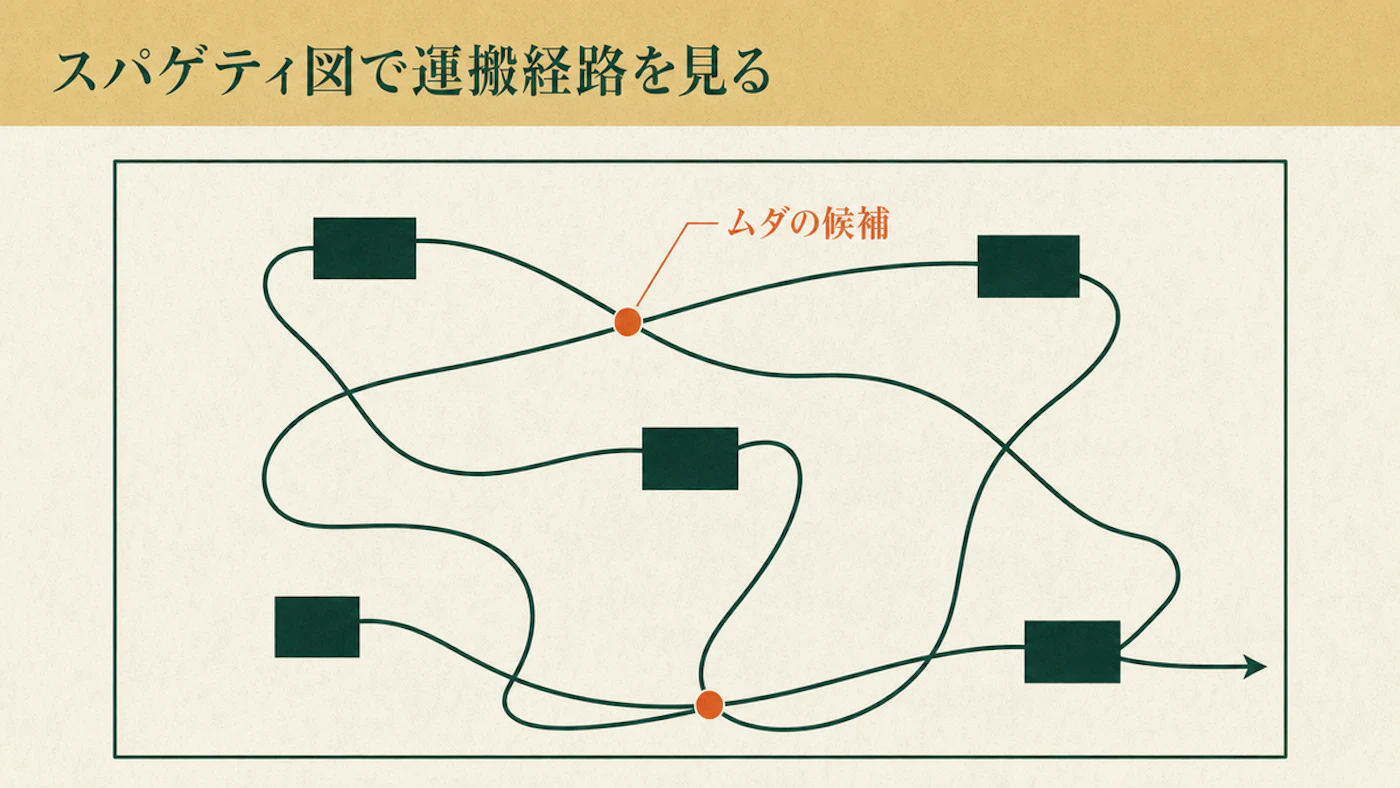
- 担当者が実際に運んだ経路を、レイアウト図に線で描きます。
- 往復する線、遠回りする線、交差する線が重なる場所を探します。
運搬経路を線で描いた図を「スパゲティ図」と呼びます。線が多く重なる場所は、余分な運搬が集中している候補です。図と一緒に、次の4つの項目を実測して記録します。
←→ 横にスクロールできます
| 記録する項目 | 何のために測るか | 現場での測り方 |
|---|---|---|
| 運搬回数 | 他の条件が同じなら、頻度が高い動きほど削減効果が大きい | 1日・1週間の作業を実際に数える |
| 運搬距離 | 1回あたりの移動時間の見積もりに使う | レイアウト図上で経路の長さを測る |
| 1回あたりの搬送量 | まとめ運びの余地があるかを見る | 台車・パレットの積載実績を記録する |
| 待機時間 | 手待ちがムダの主因のことがある | 搬入・搬出口での待ち時間を測る |
年間の運搬移動時間は、1回の移動時間に、1日の運搬回数と年間稼働日数を掛けて求めます。移動時間を分で測った場合は、最後に60で割り、時間に直します。
例えば、移動時間が1回2分、運搬が1日30回、年間稼働日数が240日なら、年間の運搬移動時間は約240時間です。約240時間すべてを削減できるという意味ではなく、改善後に短くなった分が削減時間です。
置き場所・品目・数量を「3定」で決める
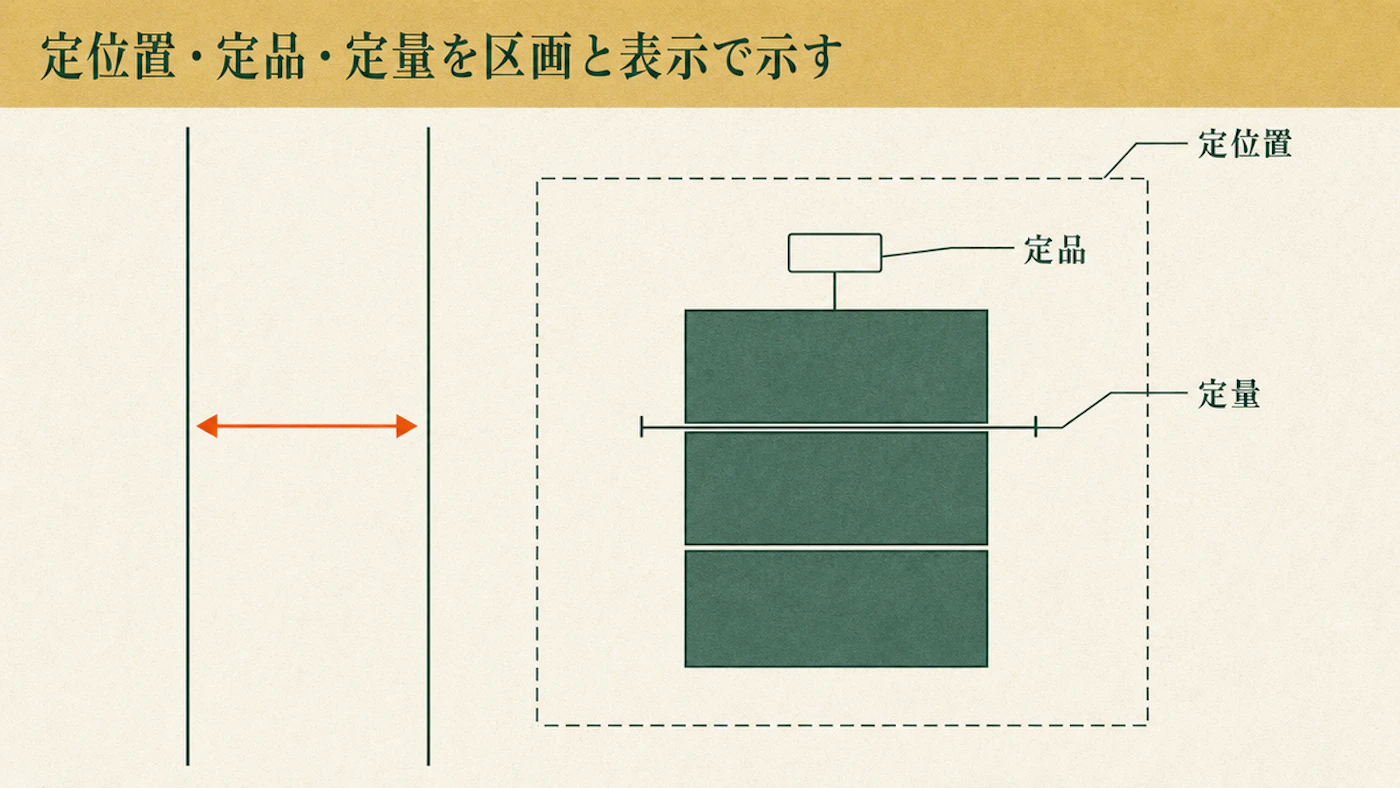
「3定」は、どこに置くか、何を置くか、いくつ置くかを決めるルールです。それぞれを「定位置・定品・定量」と呼びます。
余分な運搬が多い場所を見つけたら、その場所の置き場を決めます。場所・品目・数量の3つが決まると、探す時間や余分な運搬を減らしやすくなります。場所だけを表示するのではなく、置いてよい品目と数量もそろえます。
保管場所は、出荷や使用の頻度に応じて考えます。J-Net21のビジネスQ&A「煩雑な倉庫内の業務を効率化したいのですがどうすればよいですか」では、経営の国家資格である中小企業診断士の大塚真太郎氏が、倉庫業務を効率化する方法を回答しています。
このQ&Aで示されている配置の方法は、次の2つです。
- 入庫口と出庫口の分離や、U字型の移動経路を検討します。
- 出荷する頻度に応じて、品目の保管場所を決めます。
頻度が高い品目ほど近くに置く考え方は、ABC分析で在庫管理を仕分ける記事の分類とも重なります。
←→ 横にスクロールできます
| ルール | 内容 | 現場での確認 |
|---|---|---|
| 定位置 | 置き場所を品目ごとに決める(複数箇所に置く場合は置き場ごとに明確化) | 床や棚にテープ・表示で区画を示しているか |
| 定品 | その区画に置いてよい品目を決める | 品目名・図番を表示しているか |
| 定量 | 置いてよい上限・下限の数量を決める | 満量線・発注点を目視で分かる形にしているか |
屋内の通路では、労働安全衛生規則第542条により、通路面から高さ1.8メートル以内に障害物を置かないことが定められています。置き場の区画線は、必要な通路幅を確保したうえで、その外側に引くのが原則です。
運搬の回数や待ち時間を減らす4つの方法
- 入出庫口を分け、移動する向きをそろえる。入口と出口を分け、U字型や一筆書き型の経路にすると、すれ違いや逆走を減らしやすくなります。
- 出荷順に合わせて生産・荷造りする。経済産業省・農林水産省・国土交通省の「物流の適正化・生産性向上に向けた荷主事業者・物流事業者の取組に関するガイドライン」(2023年6月策定)は、出荷時の順序や荷姿を想定した生産・荷造りで荷役時間を短縮する方法を挙げています。荷役は、ここでは荷物の積み下ろしなどの作業です。生産順を出荷順に近づけると、仕分けのために運び直す回数を減らしやすくなります。
- パレットなどで1回に運ぶ量を増やす。同ガイドラインは、荷物を載せるパレットの活用と、平面サイズ1,100ミリメートル×1,100ミリメートルへの標準化を挙げています。前掲のQ&Aでは、荷物を運ぶ「マテハン機器」として、ローラーコンベア・折り畳みコンテナのオリコン・カゴ車などの併用も示しています。
- 入出荷口で待つ時間を測る。同ガイドラインは、荷主事業者に荷待ち・荷役作業などの合計時間を2時間以内とすることを求めています。達成済みなら目標は1時間以内です。構内の入出荷口でも、まず待ち時間を測り、手待ちがどれだけあるかを確かめる考え方を応用できます。
改善の効果を時間と金額で確かめる
改善前後の運搬回数・運搬距離・移動時間を比べます。生産量が違うだけで回数が減ったように見えることを避けるため、同じ品目・同じ生産量で比較してください。
回数と距離が減っていても、1回の移動に時間がかかるようになると、短縮分が相殺されます。回数・距離・時間をそろえて確認してください。削減工数の人件費換算額は、削減できた運搬移動時間に、担当者の1時間あたりの人件費を掛けて求めます。
時間だけでなく金額にも換算すると、改善の規模を社内で共有しやすくなります。
前掲のJ-Net21は、問題発見・対策・成果評価・次の改善を繰り返すPDCAにより、収益性が継続的に高まるとしています。動線分析でも、記録を残す担当を決めてください。レイアウトや生産計画が変わるたびに測り直し、次の改善に使います。
換算額は、空いた作業時間の規模を示します。実際の人件費支出の削減額は、残業や外注などの支出がどれだけ減ったかで別に確認します。
段取り替えの外段取り化も「動きを分解して記録する」改善です。手順は段取り時間を短縮する記事で扱っています。運搬・在庫・物流の論点は在庫・物流のテーマでまとめています。
よくある質問
スパゲティ図は誰が作るか
実際に運搬する作業者本人が、実測した経路を描きます。生産技術や保全の担当者も同席し、レイアウト図と時計を用意して記録してください。対象品目・時間帯・生産量も残すと、後から同じ条件で見直しやすくなります。
3定と5Sはどう違うか
5Sは、整理・整頓・清掃・清潔・しつけという現場活動全体の枠組みです。3定は、その中の「整頓」を具体的な置き場のルールにする方法です。
3定で置き場を決めても、清掃や決まりを守る活動が伴わなければ区画表示は守られなくなります。5Sと3定を合わせて運用してください。
運搬を減らす投資はどこから検討するか
既存の開口部や区画表示を使えるなら、入出庫口の分離や経路の見直しには比較的小さな投資で着手できます。建屋改修や防火設備の変更が必要な場合は、費用が変わります。
パレットやマテハン機器を標準化するには初期費用がかかります。動線分析で回数や距離が特に大きかった経路から、投資の優先順位を検討してください。
安全条件を守り、実測した経路から改善する
- 運搬で製品の価値は増えませんが、安全の条件は先に確保します。通路幅の規定と、フォークリフト等の作業計画・周知義務は、労働安全衛生規則の別々の規定です。
- 運搬回数・距離・搬送量・待機時間を測り、スパゲティ図で交差や往復の多い場所を探します。
- 置き場は、場所・品目・数量を決める3定で管理します。出荷頻度を踏まえて保管場所を選び、区画線は原則として通路幅の外側に引きます。
- 改善方法は、移動方向の統一、出荷順に合わせた生産・荷造り、パレット・マテハン機器の標準化、搬入出の待機時間の記録です。
- 同じ条件で運搬回数・距離・移動時間を比べ、担当を決めて測り直します。PDCAとして記録と改善を続けます。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。