段取り替えは、次の品目を作るために、金型・治具・材料・加工条件などを切り替える作業です。品目の切替えで機械が長く止まる工場では、作業を分けて、停止中にしかできないことを減らせるか確認します。
機械を止めて行う作業が「内段取り」、止めずに機械の外で行う作業が「外段取り」です。手を速く動かすだけでなく、準備を稼働中に済ませられるかを先に確認します。
作る品種が増え、一回に作る数量が減る多品種小ロット化では、切替え回数が増えて停止時間が積み上がります。一回分の記録、作業の分類、改善順序、時間の金額換算の順に、公的資料を参考に説明します。
現状の作業を、停止中と稼働中に分ける
まず、機械を止めて行っているか、止めずに行っているかで、作業を分類します。現状の内段取りから、稼働中に外でできる作業を探すのが次の段階です。
中小企業基盤整備機構のJ-Net21「ムダのない段取り改善の方法について教えてください。」(2026年8月時点)は、内段取りと外段取りを次のように説明しています。
←→ 横にスクロールできます
| 作業 | 説明 |
|---|---|
| 外段取り作業 | 機械を停止しないで機械の外で行う段取り作業 |
| 内段取り作業 | 機械を停止して行う段取り作業 |
金型や治具(じぐ)を機械のそばへ運ぶ、材料を台車に載せる、条件表と図面を用意する作業は、外段取りにできる候補です。治具は、加工物の位置を決めて固定する器具です。
稼働中に進めるには、次の条件を確保します。
- 担当者
- 作業場所
- 安全
- 工具や材料の準備
「段取り30分」だけでは、どこを変えられるか分かりません。内と外を分けると、停止中に必要な作業と、先に準備できる作業を検討できます。
改善を考える前に、一回の段取りを記録する
前掲のQ&Aは、現状把握から費用のかかる改善まで、次の5段階を示しています。
- 段取り時間の現状把握
- 段取り作業の区分わけ
- お金のかからない改善
- 少しお金と時間がかかる改善
- お金と時間がかかる改善
記録せず治具や設備の購入から検討すると、お金をかけずに改善できる作業まで投資の対象にする可能性があります。
動画で残し、作業者と一緒に見る
動画なら、時間に加えて動きの理由を後から確認できます。手元と機械が同じ画面に入る位置にカメラを固定し、開始から最初の良品まで撮影します。作業者本人と見返し、各作業が必要な理由を聞いてください。
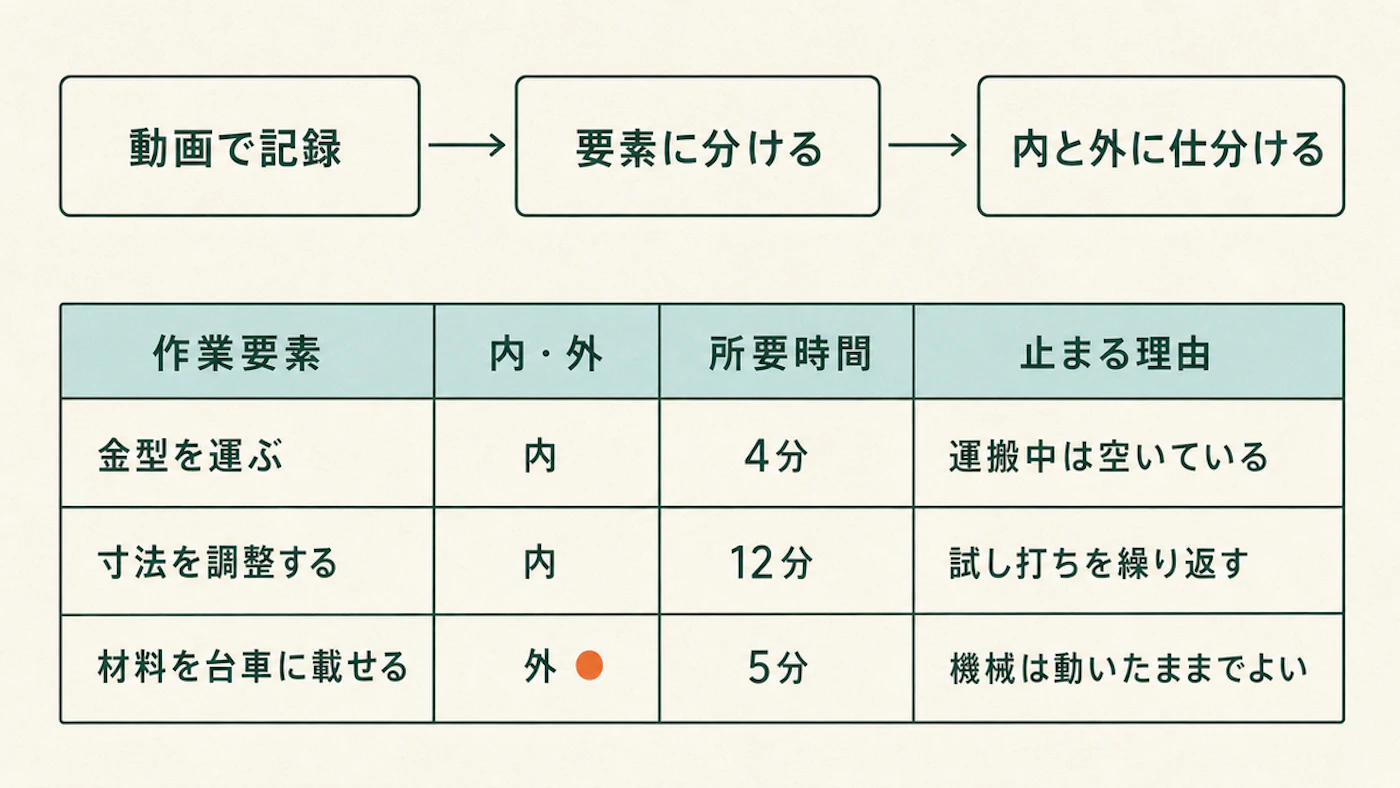
作業要素に分けて4列の表にする
動画から10〜30秒程度の作業要素に分けて書き出します。作業要素は、一連の作業を確認できる単位に分けたものです。次の4列に、実際の作業を記入します。
←→ 横にスクロールできます
| 作業要素 | 内/外 | 所要時間 | 機械が止まる理由 |
|---|---|---|---|
| 金型を工具室から運ぶ | 内 | 4分 | 運搬中は機械が空いている |
| 取付ボルトを緩めて外す | 内 | 3分 | 機械を開けないとできない |
| 寸法を測って位置を調整する | 内 | 12分 | 試し打ちと測定を繰り返す |
| 次の材料を台車に載せる | 外 | 5分 | 機械は動いたままでよい |
表の時間は、書き方を示す例です。自社の一回分に置き換えてください。すべてを順番に行っているなら、内段取りの合計がおおむね機械の停止時間になります。
複数人が同時に作業する場合は、各人の時間を足すだけでは停止時間になりません。停止から再稼働までの経過時間を、別に記録します。
準備の移動、内段取りの短縮、調整削減、回数削減の順に検討する
次の4つを基本の順序として検討します。費用や難しさは、設備・治具・生産条件によって変わります。
- 設備
- 治具
- 生産条件
- 外段取りに移します。稼働中にできる運搬・準備・後片付けを、停止中の作業から分けます。
- 内段取りを短くします。工具の種類をそろえ、締結箇所を減らし、置き場を届く位置に固定します。
- 調整を減らします。測定して位置を直す代わりに、ピンやストッパーで一度で位置が決まる形を検討します。
- 段取り回数を減らします。同じ治具で作れる品目をまとめ、生産計画の順序を見直します。
調整の時間とばらつきも確認してください。運搬や締結に比べ、試し打ちと測定は、やり直す回数で所要時間が変わります。調整に時間がかかるなら、位置決めの方法が改善候補です。
シングル段取りは、段取り時間を一桁の分にする目標です。その目標を使う場合も、先に実測し、外に移せる作業を確認して、実現できる水準を決めます。
減った作業時間を、賃金に換算して比較する
短縮した時間を同じ単価で金額に直すと、改善の規模を共有できます。実際の支出削減とは分けて計算します。
厚生労働省「毎月勤労統計調査 2025年分結果確報」(2026年2月25日公表)によると、製造業(事業所規模5人以上・就業形態計)の実績は次のとおりです。
←→ 横にスクロールできます
| 項目 | 値 |
|---|---|
| 1人平均月間現金給与総額 | 430,282円 |
| 1人平均月間総実労働時間 | 155.5時間 |
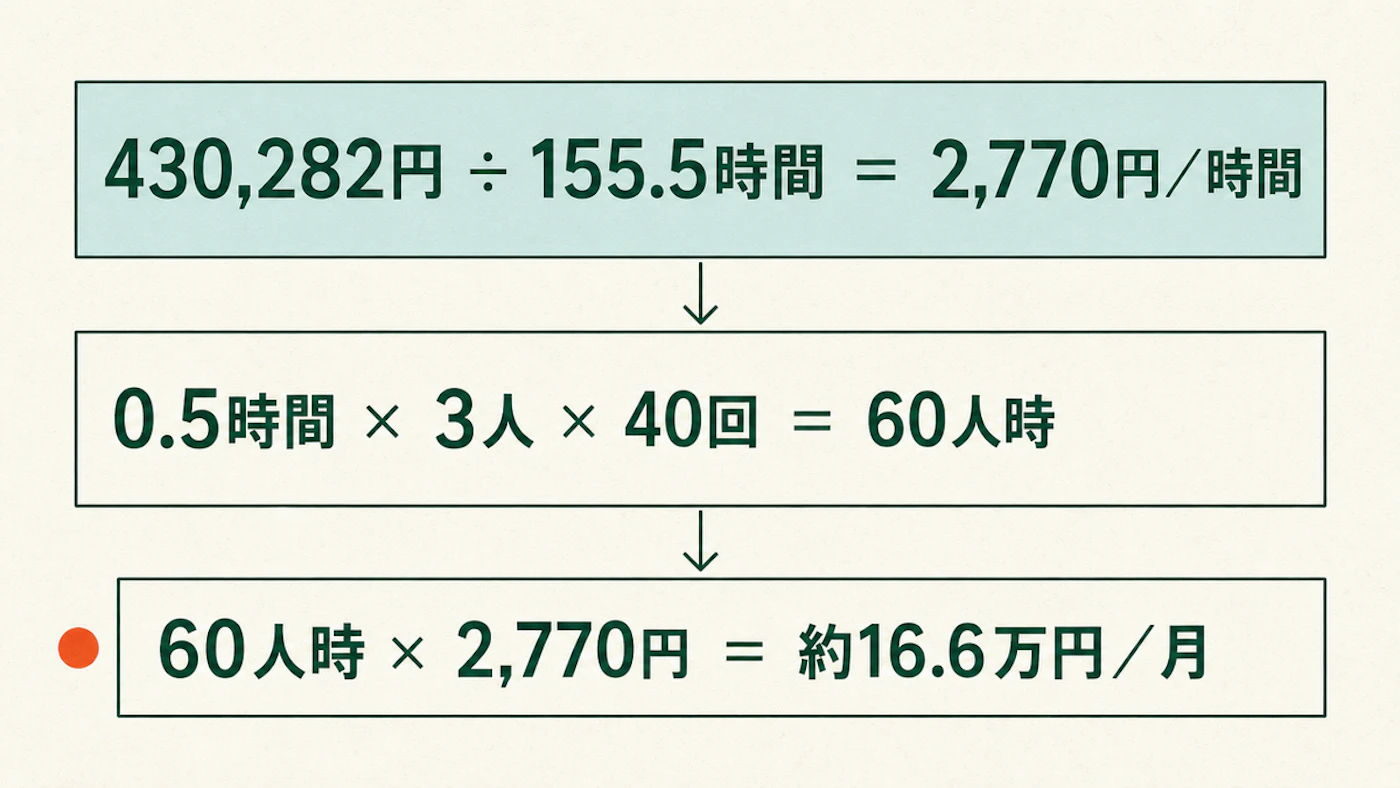
月間給与総額を月間労働時間で割ると、一時間あたりの賃金の目安を求められます。
全国平均によるこの概算は、賃金だけです。法定福利費と、機械停止による機会損失は含みません。自社データがない段階の参考にし、投資判断では対象作業者の人件費に置き換えてください。
減った作業時間に、実際に時間が減った人数、段取り回数、時間あたり賃金を掛けます。これが労働時間削減の賃金換算額です。
3人全員の作業が1回30分減り、月40回切り替える例では、0.5時間×3人×40回=月60人時です。人時は人数と時間を掛けた作業量です。2,770円を掛けると、月約16.6万円、年約199万円の換算額になります。
残業・人員・外注費が実際に減らなければ、この換算額がそのまま現金支出の削減にはなりません。数十万円の治具を購入する場合も、換算額に加えて、次の条件を検討します。
- 導入・保全の費用
- 安全と品質への影響
- 効果が続く期間
- 残業を減らすことや増産につながるかどうか
段取り改善では、機械が止まっていた時間の短縮を中心に、作業工数、最初の良品が出るまでの時間、不良、安全への影響も併せて測る。
編集部による要約
費用のかかる改善に進む前に確認すること
現状の記録と費用の小さい改善を済ませた後で、通常は次の投資を検討します。
- 治具の新調
- 型交換の自動化
- 設備更新
安全・法令・品質に問題があれば、必要な対策を優先します。記録した時間をもとに、どの短縮にいくらかけるか比較してください。
経済産業省・厚生労働省・文部科学省は、2026年5月29日に2026年版ものづくり白書を公表しました。
同白書は、複数の工作機械の機能を一台にまとめる工程集約型加工機を説明しています。工程数を減らすことでラインの自動化・省人化が進めやすく、人手不足対策に役立つという内容です。
概要では、収益力の高い企業は省力化・省人化投資に積極的で、日本の労働生産性は主要国より低いとも述べています。工程間の切替えが減る構成なら、段取り回数を減らす可能性もあります。この最後の点は、白書の工程数削減を段取り改善の観点で整理したものです。
設備費には、公的支援を使える場合もあります。中小企業省力化投資補助金 公式サイト(2026年8月時点)では、次の2類型が示されています。
←→ 横にスクロールできます
| 類型 | 対象 |
|---|---|
| カタログ注文型 | カタログ掲載の汎用製品から選ぶ |
| 一般型 | 個別の現場に合わせた設備導入やシステム構築 |
適用条件は類型や公募回で変わります。確認するのは、次の項目です。
- 対象要件
- 補助率
- 上限額
- 公募期間
申請を検討する際は、自社の類型の最新公募要領を確認してください。
段取りを変えると、機械を止める時刻や立ち上げる時刻も変わります。最大需要電力が増えないかは、契約電力はどう決まる?デマンド監視装置で工場の基本料金を下げる現場手順の見方も参考になります。
電気料金のうち現場で動かせない単価要因は再エネ賦課金と燃料費調整額。工場の電気料金明細を4つの項目で読むにまとめています。生産性まわりの論点は生産性・省人化のテーマ一覧にまとめました。
よくある質問
段取り時間はどこからどこまで測るか
前の品目の最後の良品から、次の品目の最初の良品までを測る方法が使いやすく、調整と試し打ちを含む切替え時間を把握できます。社内で定義をそろえれば、前後の比較ができます。
外段取りに移すだけで停止時間は減るか
稼働中に準備を終えれば、停止中の作業を減らせます。そのためには、次の条件が必要です。
- 担当者
- 作業場所
- 工具・材料の準備
同時作業がある場合、外へ移した作業時間と同じだけ停止時間が短くなるとは限りません。作業自体は残るので、担当者の手が空かないなら人の配置も見直します。Q&Aの5ステップでも、分類後に費用のかからない改善を行う順序です。
すべての段取りを記録できない場合はどうするか
回数や停止時間が多い機械を1台選び、条件の違う代表品目から始めます。他の品目へ広げる際は、治具・調整・検査条件の違いを確認してください。
作業を記録して分け、時間と費用を同じ条件で比べる
- 現状の作業を、停止中の内段取りと、止めずに行う外段取りに分類します。
- 改善前に一回分を動画に残し、作業要素・内外・時間・停止理由の4列で記録します。
- 外へ移す、内を短くする、調整を減らす、回数を減らす順に検討します。
- 短縮時間は賃金に換算し、現金支出の削減と分けて投資を考えます。
- 費用の大きい改善は後で検討しますが、安全・法令・品質の問題への対策は先に行います。支援制度は最新の公募要領で確認します。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。