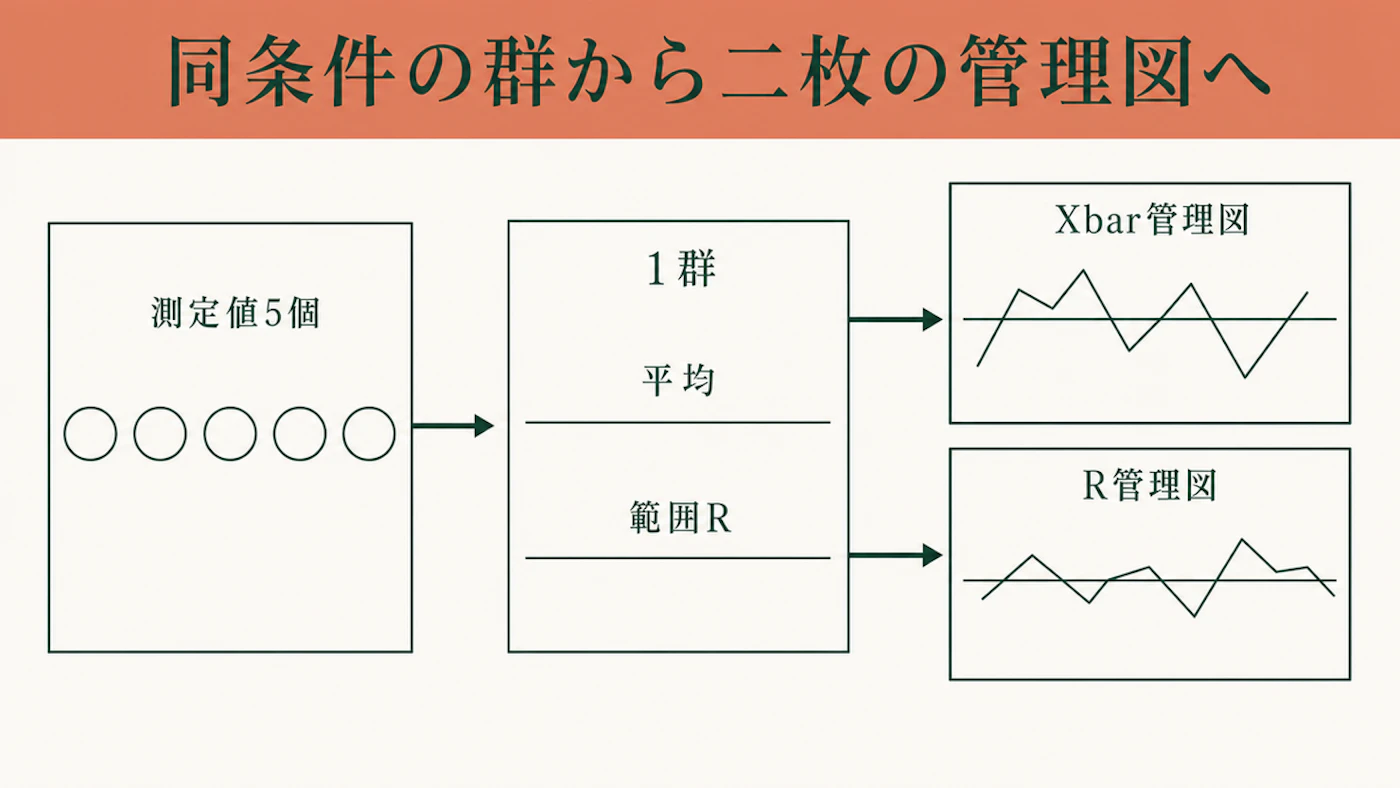
Xbar-R管理図(エックスバー・アール管理図)は、寸法や重さを時間順に並べ、平均の動きとばらつきを別々に見る二枚組のグラフです。Xbarは一群の平均、Rは一群の最大値と最小値の差です。群は、同じ条件で集めた測定値のまとまりです。
この記事では、同じ条件の値を群に分け、平均とRを求めて管理限界を引く手順を説明します。判定はRから始め、安定していればXbarを見ます。管理限界は工程の変化を調べる線であり、製品の合否を決める規格値ではありません。
寸法・重さなどの計量値を対象にする
Xbar-R管理図は、長さや重さなど連続して測れる「計量値」に使います。JEED基盤整備センター掲載の機械検査の品質管理教材は、群の平均をXbar、群の範囲をRとして、二つの管理図で平均と分布範囲を見ます。不適合品の個数や不良率は計数値で、p管理図やnp管理図など別の方法を選びます。
測定値が一回に一つしかない場合も、Xbar-Rをそのまま当てはめません。米国NISTの統計ハンドブックのXbar-R管理図の説明は、少数の測定値を一群にする方法を示しています。測定のタイミングや群の大きさを先に決め、変わったときは記録してください。群の条件を揃えることが出発点です。
←→ 横にスクロールできます
| 記録したいもの | 最初に選ぶ考え方 |
|---|---|
| 同じ工程の寸法・重さを一度に数個測る | Xbar-R管理図で群平均と群内の幅を見る |
| 一度に一個だけ測る | 個々の値を扱う管理図を検討する |
| 不良個数・不良率を数える | 計数値用の管理図を検討する |
品質担当と、対象工程、測定項目、タイミング、測定数を先に決めます。異なる製品や測定器の値を一枚に載せる場合は、同じ条件として比較できるかを確認してください。
切削ラインの外径なら、品番、加工設備、測定位置、測定器をそろえます。目標寸法が異なる品番を一つの線に混ぜると、工程の変動と品番の差を区別しにくくなります。仕様の切替時刻を記録し、必要なら図を分けます。
同じ条件の値を一群にし、時間順に記録する
群とは、同じタイミングや条件で集めた測定値のまとまりです。例えば同じ設備で一時間ごとに製品五個の外径を測り、その五個を一群とします。日科技連の管理図の活用資料には、一日五個を一群として25日分を集める例があります。群をどう作るかで、見える変動が変わります。
一日を一群にする場合は、採取時刻が一日の変動を代表できるかを確認します。特定時刻の五個だけでは日内全体の変動は把握できません。群間では日ごとの変化を調べます。製品・設備・測定器・測定位置・時刻を記録し、条件が変わる境目を示してください。別設備の値を無造作に同じ群へ混ぜないようにします。
日科技連の資料は、群の大きさを二〜六個、できれば四〜五個、群の数を20〜25以上の目安としています。この数字は同資料の作図例に沿った指針です。自社の測定頻度や工程の切り替わりに合わせ、品質担当と運用条件を決めてください。
群内で材料や設定が変わると、Rに通常の短時間のばらつき以外の変化も混ざります。長期間のデータを無理に一群にまとめると、変化した時点が分からなくなります。どの条件を同じとするかを決め、記録票にも群の定義を残してください。
群平均・R・総平均を求めて管理限界を計算する
一群の五個の合計を五で割ると群平均です。Rは最大値から最小値を引いて求めます。架空の外径9.98、10.00、10.01、10.02、10.04mmなら、群平均は10.01mm、Rは0.06mmです。管理限界には複数の群を使い、この一群だけでは決めません。
基準に使う複数群から、群平均の平均「総平均」と、Rの平均「R平均」を求めます。管理限界は、工程の通常のばらつきから外れた変化を調べるための上下の線です。係数A2、D3、D4は一群に含む測定値の数で変わります。NISTは、次の計算式と群サイズ別の係数表を示しています。
過去のデータから暫定の管理限界を引き、限界を越えた群と条件変更を調べます。異なる条件を混ぜた期間で基準を固定すると、工程の変化を判断しにくくなります。品質担当が基準期間、除外・再計算の根拠、適用開始日を記録してから運用します。
←→ 横にスクロールできます
| 管理図 | 中心線 | 上・下の管理限界 |
|---|---|---|
| Xbar | 総平均 | 上限=総平均+A2×R平均/下限=総平均−A2×R平均 |
| R | R平均 | 上限=D4×R平均/下限=D3×R平均 |
NISTの表では、一群五個の場合、A2は0.577、D3は0、D4は2.115です。例えば安定した複数群から総平均10.02mm、R平均0.08mmを得たと仮定すると、Xbarの上限は約10.066mm、下限は約9.974mmです。Rの上限は約0.169mm、下限は0mmになります。これは式を読むための架空の計算例で、実際の工場の管理値ではありません。
表計算ソフトでは、一行を一群とし、群番号・日時・五つの測定値・群平均・Rを並べます。平均はAVERAGE、範囲はMAXからMINを引いて求めます。測定値は消さず、点と記録を照合できるように保存してください。係数と基準期間も表の上部に記します。
C列〜G列の第2行が一群なら、群平均は「=AVERAGE(C2:G2)」、Rは「=MAX(C2:G2)-MIN(C2:G2)」です。コピーする前に、空欄や文字が測定値へ混ざっていないかを確認します。横軸は群番号とし、日時との対応も残してください。
Rの安定を確認してからXbarを見る
Rの点が管理限界を越えたり、点の並びに不自然な変化が出たりしたら、先に群内のばらつきを調べます。日科技連の資料も、R管理図が安定しているかを先に見て、安定していればXbar管理図へ進む順番を示しています。Rが不安定なままXbarだけを見て、工程全体を安定と判断しないでください。
管理限界を越えた点は、測定値の転記ミス、測定器の状態、材料ロット、設備条件、作業時刻と照らします。点が限界内でも、同じ側に続くなどの並び方を、運用で決めた判定ルールに従って確認します。異常の印を付けた群について、まず元の測定値と工程記録を読み返します。
原因が特定できる前に、都合の悪い点を削除して管理限界を引き直しません。異常が出た時間帯と、その前後の設備条件やロットを比較します。候補を絞れたら、なぜなぜ分析で事象と確認記録を整理する手順へ進めます。
Rが安定していてXbarが限界を越えた場合は、群と群の平均が変化した時点を調べます。Rだけが大きくなった場合に調べるのは、群内で変わった条件です。図だけで原因は分からないため、測定値と工程の記録を結び付けて調べます。
群番号に工程変更・処置・再確認の結果を残す
作図、日々の判定、異常時の設備・材料確認を担当する人を決めます。限界外の群番号、調べた値、同時に変わった条件、処置、再確認結果を一行で残すと、次の勤務帯へ引き継げます。
管理限界を決めた基準期間に設備変更や測定方法の変更が含まれていないかも確認します。変更があるなら品質担当が基準期間を見直し、旧条件と新条件を分けて扱います。不具合対策書で暫定処置と恒久処置を分ける方法を使うと、調査中と確定後の対応を混同しません。
品質管理の記事一覧は品質・歩留まりのテーマにまとめています。管理図の異常と不良率の変化を同時に確認する場合は、不良率の分母と層別を揃える手順も参照してください。
よくある質問
管理限界内なら製品は合格と判断できるか
管理図は工程の安定を、規格値は製品の合否を判断するために使います。工程が安定していても規格外品はあり得るため、製品検査は別に行います。
一群が一個の測定値でも使えるか
一個の値ではRが常に0となり、群内のばらつきを推定できないため、通常のXbar-R管理図は使いません。測定方法を変えられるか検討し、一個ずつ測る場合は個々の値用の管理図を品質担当と選びます。
限界外の点を除いて管理限界を引き直せるか
元の値と記録を調べ、転記ミスか工程変化かを確認します。理由なく点を除くのは避けてください。基準期間を変える場合は、理由と変更前後の管理限界を残します。
群の条件をそろえ、Rから判定して記録へ戻る
- 同じ条件の計量値を時間順に群へ分け、平均と範囲Rを計算する。
- 基準となる複数群から中心線と管理限界を決め、Rを先に見る。
- 管理限界と製品規格を分け、異常時は元データと工程記録を確認する。
- 処置と再確認の結果を管理図の群番号に結び付けて残す。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。