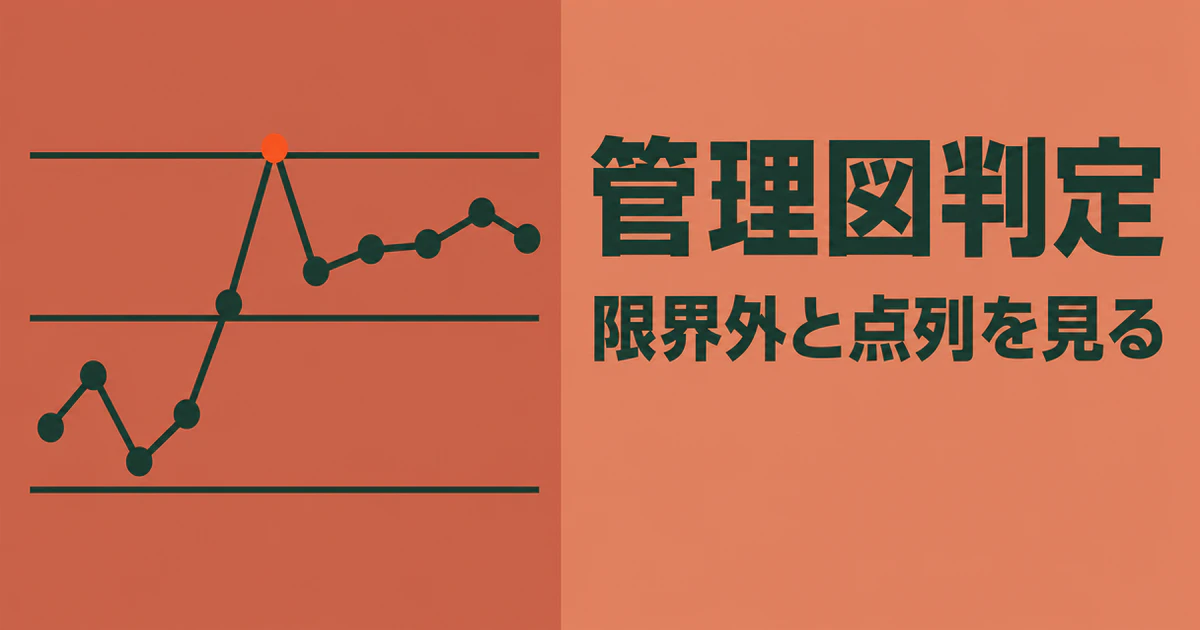
管理図は、工程がいつもの範囲で動いているかを見る図です。中心線、上方管理限界、下方管理限界を置き、測定値や群平均を時系列で並べます。異常判定ルールは、点が管理限界を越えたかだけでなく、限界内の点列に偏りがないかを見るための約束です。
最初に決めることは、どの管理図で、どのルールを、いつから使うかです。3σ外の1点だけを見る運用と、同じ側への連続、2σ帯への偏り、増加や減少の連続まで見る運用では、検出の早さも調査件数も変わります。後から都合よくルールを増やすと、判断が記録として残りません。
新しく作図する手順やXbar-R管理図の計算は、公開済みのXbar-R管理図の作り方で整理しています。ここでは作図の係数表ではなく、できあがった管理図をどう読み、異常サインを見つけた後に何を確認するかへ絞ります。
異常判定は「限界外」から見る
最初に見るのは、点が上方管理限界または下方管理限界の外へ出ているかです。兵庫県の施工管理基準の工程管理付録では、管理図を偶然原因を基準に異常原因を検出するためのものとして説明しています。限界内で点の並びにくせがなければ安定と考え、限界外や中心線の片側への偏りを不安定のサインとして扱います。
管理限界は、製品の合否規格とは別の線です。規格限界は品物を受け入れるかどうかの線で、管理限界は工程の動き方を見る線です。限界外の点が出たら、まず群番号、測定値、測定器、測定者、材料ロット、設備条件を同じ記録で確認します。
←→ 横にスクロールできます
| 見る順序 | 判定の例 | 確認する記録 |
|---|---|---|
| 越境 | 3σ外の1点 | 測定器・群番号・作業条件 |
| 偏り | 中心線の同じ側に連続 | 材料ロット・設備調整・作業者 |
| 連続変化 | 上昇または下降が続く | 刃具摩耗・温度・段取り変更 |
点が限界外に出たときは、不良品が出たと断定する前に、工程側の変化と測定側の変化を分けて確認することが大切です。測定器の校正、測定位置、入力ミスでも点は動きます。工程の異常と測定の誤りを混ぜると、対策書の原因欄がぼやけます。
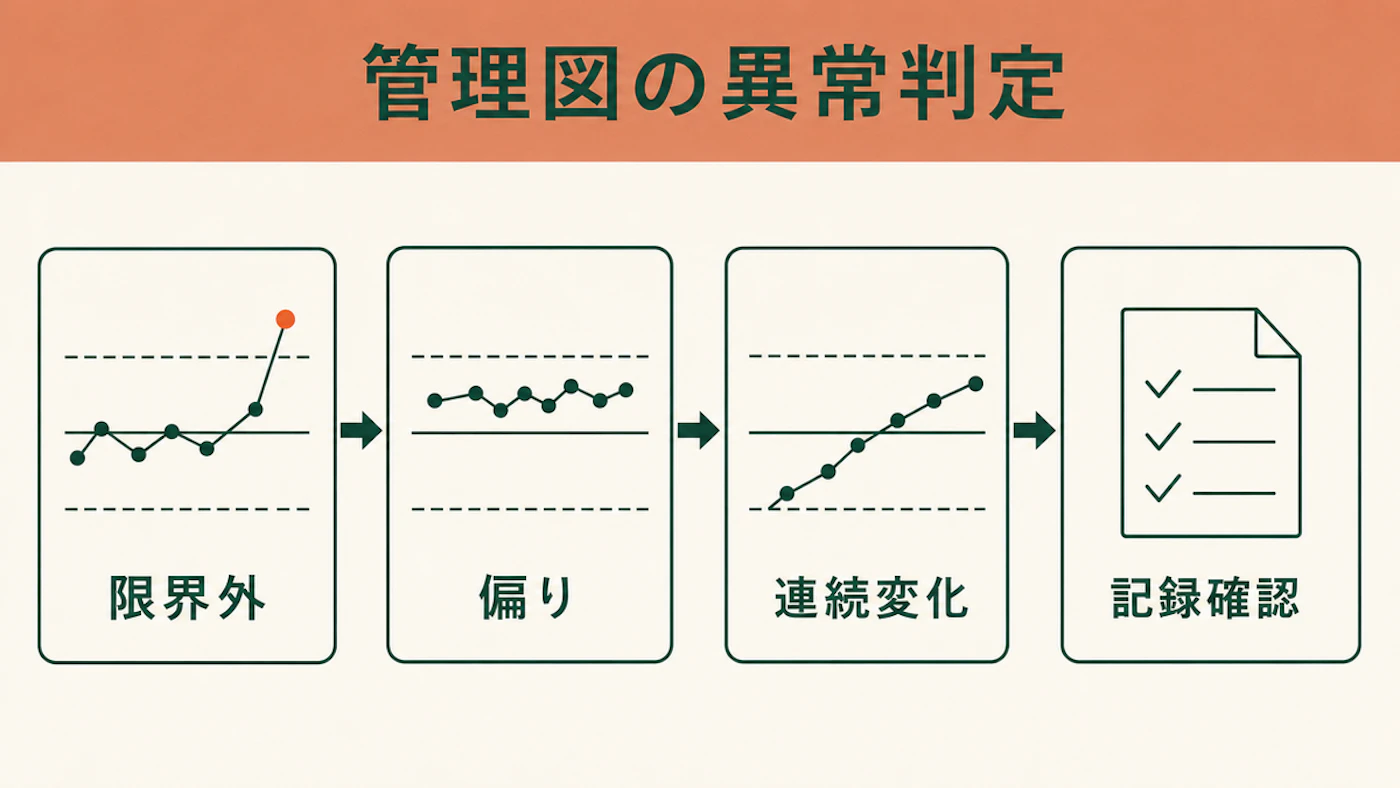
限界内でも点列のくせを見る
管理限界の内側に点が入っていても、点列が偶然とは言いにくい並びになることがあります。NISTは米国の標準技術研究機関です。同機関の統計ハンドブックは、3σ外の1点に加え、中心線の同じ側に8点、連続する3点中2点が同じ側の2σを越える例を示しています。さらに、連続する5点中4点が同じ側の1σを越える、6点連続で増加または減少する、14点が交互に上下する、という例も挙げています。
見る点は、数字の暗記ではなく運用の固定です。NISTを参考にする場合も、採用するルールと点数を選び、手順書に固定します。JIS本文の最新閲覧が未確認のまま、別の点数を「標準」として断定しません。
点列のくせを見るときは、まず中心線をまたぐかどうかを見ます。片側に連続する点は平均のずれを疑うサインです。一方向に上がる点列は摩耗、温度、濃度、作業速度の変化を疑う入口になります。上下が交互に続く場合は、測定順、交互作業、2台設備の混在を確認します。
ルールを増やすと誤警報も増える
判定ルールを増やすと、小さな変化を早く拾いやすくなります。一方で、工程に実際の異常がないのに調査に入る回数も増えます。NISTは、3σ単独の平均的な警報間隔を約371点、追加ルールを組み合わせた場合を約91.75点と示しています。
この数字は、特定の前提に基づく目安です。自社の工程で91.75点ごとに誤警報が出るという予測ではありません。読み取るべきことは、感度を上げるほど、現場が調査する件数も増えるという関係です。約91.75点はNISTが比較した特定のルールの組み合わせに対する値であり、ここで列挙した6ルールすべてを併用した場合の値としては確認していません。
品質トラブルの見逃しが大きな損失につながる工程では、早く拾うルールが役立ちます。反対に、毎回の調査に設備停止や検査工数がかかる工程では、ルールを広げすぎると現場が疲れます。採用前の見積りが判断材料になります。
←→ 横にスクロールできます
| 運用の選び方 | 向く場面 | 注意点 |
|---|---|---|
| 3σ外を中心に見る | まず工程の大きな乱れを拾いたい | 小さなずれは遅れて見つかる |
| 同側連続も見る | 平均のずれを早めに拾いたい | 調査件数が増える |
| 複数ルールを使う | 重要特性を細かく監視したい | 誤警報の扱いを決めておく |
既存の不具合調査とつなぐなら、原因の掘り下げはなぜなぜ分析のやり方が参考になります。管理図でサインを拾い、調査票で事実をそろえ、なぜなぜで原因候補を絞る順に分けると、図だけに原因特定を任せずに済みます。
手順書には「後付けしない」ための項目を書く
現場で迷いやすいのは、異常らしい点を見つけた後に、別のルールを持ち出して理由づけすることです。これを防ぐには、管理図を使い始める前に、対象特性、管理図の種類、群の取り方、打点頻度、採用ルール、調査開始の条件を手順書に書きます。
手順書には、調査した結果「原因不明」だった場合の扱いも必要です。1点だけで設備を止めるのか、再測定するのか、次の群まで見るのかを決めておきます。決めていないと、忙しい日は見送り、問題が起きた日は過剰に反応する運用になります。
- 対象を決める:寸法、重量、温度など、どの特性を監視するかを決めます。
- ルールを固定する:3σ外、同側連続、増減連続など、採用するルールを列挙します。
- 調査記録を残す:群番号、確認者、確認した記録、判定を同じ様式に残します。
管理図の異常判定は、品質テーマの記事群の入口にもなります。テーマ全体の考え方は品質・歩留まりの一覧で確認できます。不具合が出た後の記録様式は、不具合対策書の書き方と合わせると、管理図のサインから暫定処置、恒久処置までつながります。
よくある質問
管理限界内なら調査しなくてよいですか
調査不要とは限りません。採用した点列ルールに該当するなら、限界内でも調査対象です。ただし、採用していないルールを後から持ち出して異常扱いにしないようにします。
JISの異常判定ルールをそのまま使えばよいですか
規格や社内基準で指定がある場合は、それを優先します。ここでは最新JIS本文の数字を断定しません。社内で使う場合は、参照する規格の版、点数、対象管理図を手順書に明記します。
異常サインが出たら製品を止めるべきですか
管理図だけで製品の合否は決まりません。規格外品の可能性、安全、顧客影響があるなら出荷判断の手順へ進みます。まずは測定値、規格値、工程変更、直近の検査結果を同じ群番号で確認します。
まとめ
- 管理図の異常判定は、限界外の点だけでなく点列の偏りも見る運用です。
- NISTの例などを参考にしながら、採用するルールと点数を手順書に固定します。
- 感度を上げるほど誤警報と調査工数も増えるため、現場の負担を見積もって選びます。
- 異常サインの後は、測定器、材料、設備、作業条件の記録へ戻ります。
- 手順書には対象特性、ルール、調査開始条件、原因不明時の扱いを書きます。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。