不良率は、生産または検査した数に対する、不良と判定された数の割合です。下げる方法を考える前に、数え方と調べる順序をそろえます。この記事では、手直しの扱い、条件別の比較、工程能力、原因分析と再発防止の4つの視点を説明します。
- 不良率の分母と、手直しの扱いを固定すること
- 原因を1つの数字のまま終わらせず、層別すること
- 工程能力とばらつきの関係を確認すること
- 真因を「なぜを5回」で掘り下げ、対策を歯止めまでセットにすること
特定の設備、材料ロット、時間帯のどこに不良が偏るかで、確認先と対策が変わります。平均値だけを追わず、次の順序で数字を分けて対象を絞り込みます。
出典ページおよび本文の記載内容は、2026年8月に確認したものです。
分母と手直しの扱いを固定して不良率を計算する
不良率は、不良品の数を、生産数または検査数で割って求めます。分母をどこで数えるか、手直し後の製品をどう扱うかを決めてから計算してください。
例えば生産数1,000個のうち不良品が15個なら、15÷1,000×100で不良率は1.5%です。ここでは製品単位の不良品数の割合を扱います。分母は目的に応じて生産数か検査数に固定し、分子には、その対象に含まれる不良品の数を使います。次の2つは測定点の例です。
- 工程の入り口で数える
- 最終検査の数で数える
比較する期間・工程では、分母の数え方を固定します。分子に入れる不良もそろえてください。廃棄品と、手直し後に最終検査を通った品を同じ扱いにすると、手直しに使った工数が分からなくなります。
品質・歩留まりのテーマでは、歩留まりの数え方を歩留まり改善の進め方で整理しており、そこでは手直しをして最終検査を通った分を良品側に含める定義で統一しています。ここでの不良率も同じ考え方に合わせます。
ここでは、手直し後に最終検査を通った分を不良率の分子に入れません。手直しがあった事実は別に記録します。この不良率だけでは手直しで救済した分を把握できないため、次の2つも分けて残します。
- 初回不合格になった数の割合(初回不合格率)
- そのうち実際に手直しを実施した割合(手直し実施割合)
条件別に数字を分けて不良の偏りを見る
層別は、条件ごとに数字を分けて比べることです。工場全体や製品群の平均だけでは原因を絞りにくい場合があります。工程・設備(号機)・材料ロット・時間帯・作業者など、原因の仮説に合わせて分け、不良がどこに偏るかを確認してください。
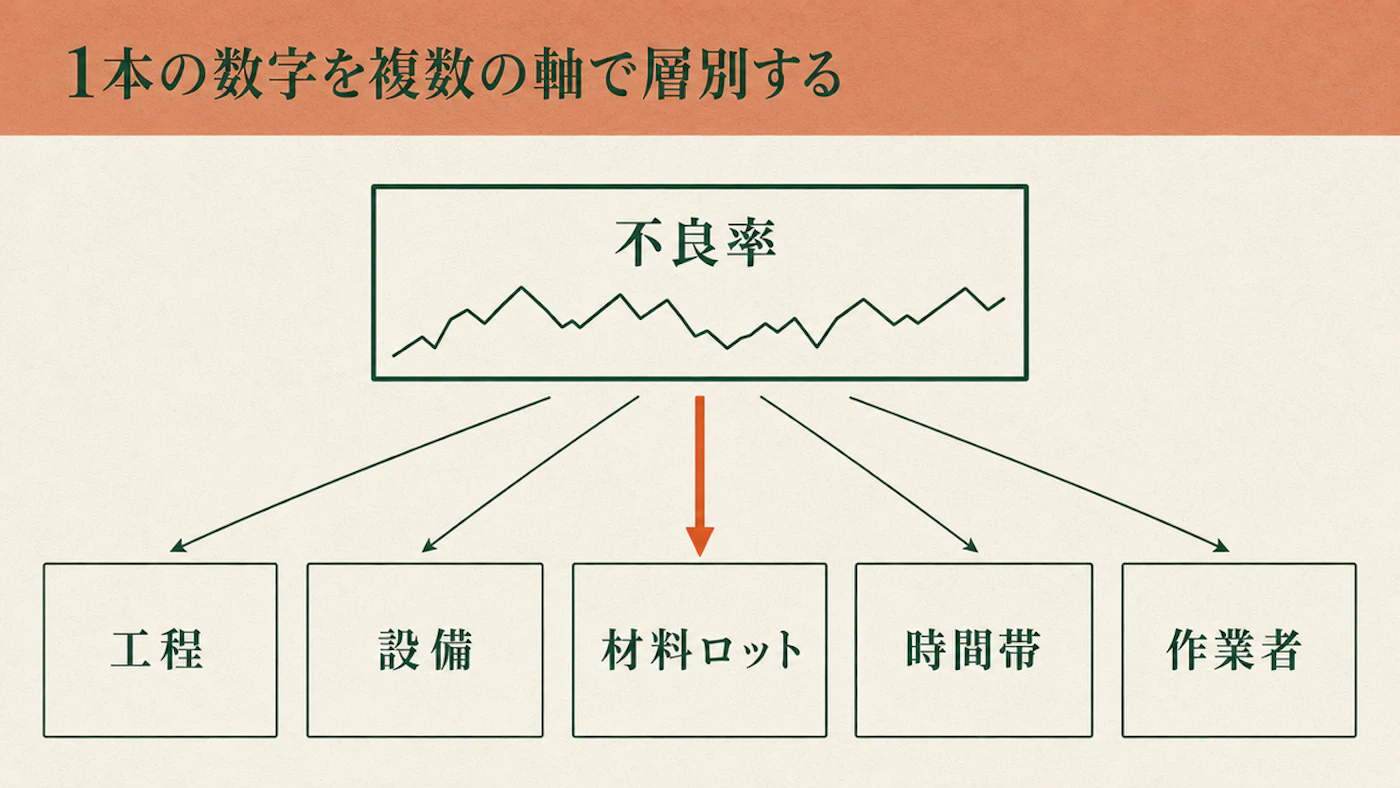
←→ 横にスクロールできます
| 層別の軸 | 見えてくること | 確認する相手 |
|---|---|---|
| 工程 | どの工程の後で不良が現れるか | 品質管理、製造の各工程 |
| 設備・号機 | 特定の設備に発生が偏っていないか | 設備保全、生産技術 |
| 材料ロット | 特定の仕入れ・ロットに偏っていないか | 購買、受入検査 |
| 時間帯・交代 | 始業直後や交代の前後に偏っていないか | 製造の各工程、労務管理 |
| 作業者 | 手順に個人差が出ていないか | 教育担当、現場リーダー |
複数の条件にまたがって偏る場合は、影響の大きい条件から一つずつそろえて比較します。作業者による差も、個人の責任と決めつけず、担当製品、設備、時間帯、教育条件を合わせて確認してください。
工程の安定を確認してから、規格との関係を見る
層別で対象を絞り込んだ後は、その工程が安定しているかどうかを確認します。独立行政法人中小企業基盤整備機構が運営するJ-Net21のビジネスQ&A「不良品を出さないための工程管理方法について教えてください。」は、工程を安定した状態に保つために、上方と下方に管理限界(工程が安定しているかどうかを判断する目安の線)を設ける管理図の手法を紹介しています。
標準偏差は、ばらつきの大きさを表す値で、σという記号を使います。管理限界には、その3倍(3シグマ)を基礎にした値が多く使われます。ただし実際の算出方法は、管理図の種類などにより異なります。
測定値が正規分布に従う場合、平均から±3σの範囲には、理論上約99.7%が入るとされています。まず、工程が統計的に安定していることを、管理図などで確認してください。そのうえで、ばらつきの幅と中心の位置を、規格限界(顧客要求・設計仕様・社内基準などによる規格値)と比較し、工程能力を判断します。
同解説は、抜き取り検査で得た各ロットの平均値と範囲をグラフにする「Xバー-R管理図」を、代表的な手法として挙げています。
工程能力指数は、規格とばらつきの関係を数値で表します。工程が統計的に安定していることを確認したうえで、次の2つを使って判断します。
- Cp(両側規格の場合):規格の幅を、工程のばらつきで割った値。値が大きいほど、規格に対してばらつきが小さいことを示します
- Cpk:工程の中心が規格の中心からずれているときに使う指標。規格上限までの距離と規格下限までの距離を計算し、小さいほうの値を採用します
①(規格上限-工程平均)÷(標準偏差の3倍)
②(工程平均-規格下限)÷(標準偏差の3倍)
目標水準は、製品・工程・顧客要求で異なります。今回確認した公的資料に具体的な目安値の記載がなかったため、この記事では一律の数値を示しません。
初期確認として、日別・号機別の不良率を並べ、ばらつきが大きい日や設備を選ぶ方法があります。管理図や工程能力指数をまだ計算していなくても始められますが、この比較だけで工程能力を評価したことにはなりません。
- 工程の安定性:管理図などで確認
- 規格に対する工程能力:工程能力指数などで確認
工程が安定しているかと、規格を満たす能力があるかを分けて確認します。
ここで示すCp・Cpkの式は、安定した工程の寸法などの連続測定値が概ね正規分布に従い、上下両側の規格がある場合に使います。不良率の時系列にそのまま当てはめるものではありません。
原因を事実でたどり、対策を日常業務に組み込む
層別と工程能力の確認で対象を絞ったら、次は原因の掘り下げです。同じくJ-Net21のビジネスQ&A「同じような失敗を繰り返さないような方法や、その留意点を教えてください。」は、再発防止に必要な要件を2点に絞って挙げています。1点目は真因の特定です。「なぜを5回繰り返す」(5回は目安です)ことで、通り一遍の要因分析では届かない本質に迫る方法です。
同解説は、複数の視点で原因を調べられるよう、個人よりグループ・職場単位で進めることを勧めています。
- 層別で絞り込んだ対象から、影響の大きい不良の型を1つ選ぶ
- 「なぜ発生したか」を、現場の事実や記録で確かめながら繰り返し掘り下げる(5回は目安)
- 個人ではなくグループ・職場単位で行い、複数人の視点を重ねる
- 特定した真因に対する対策を立てる
- 対策が元に戻らないよう、次項の「歯止め」を設計する
歯止めとは、対策が元に戻らないよう日常業務へ組み込むことです。同解説は、真因への対策に永続性がなければ不具合が再発すると説明しています。担当者・部署内のセルフチェックとマニュアル化、関与部署以外による定期監査の2つを挙げ、重要な事項ほど両方で確認することが必要としています。
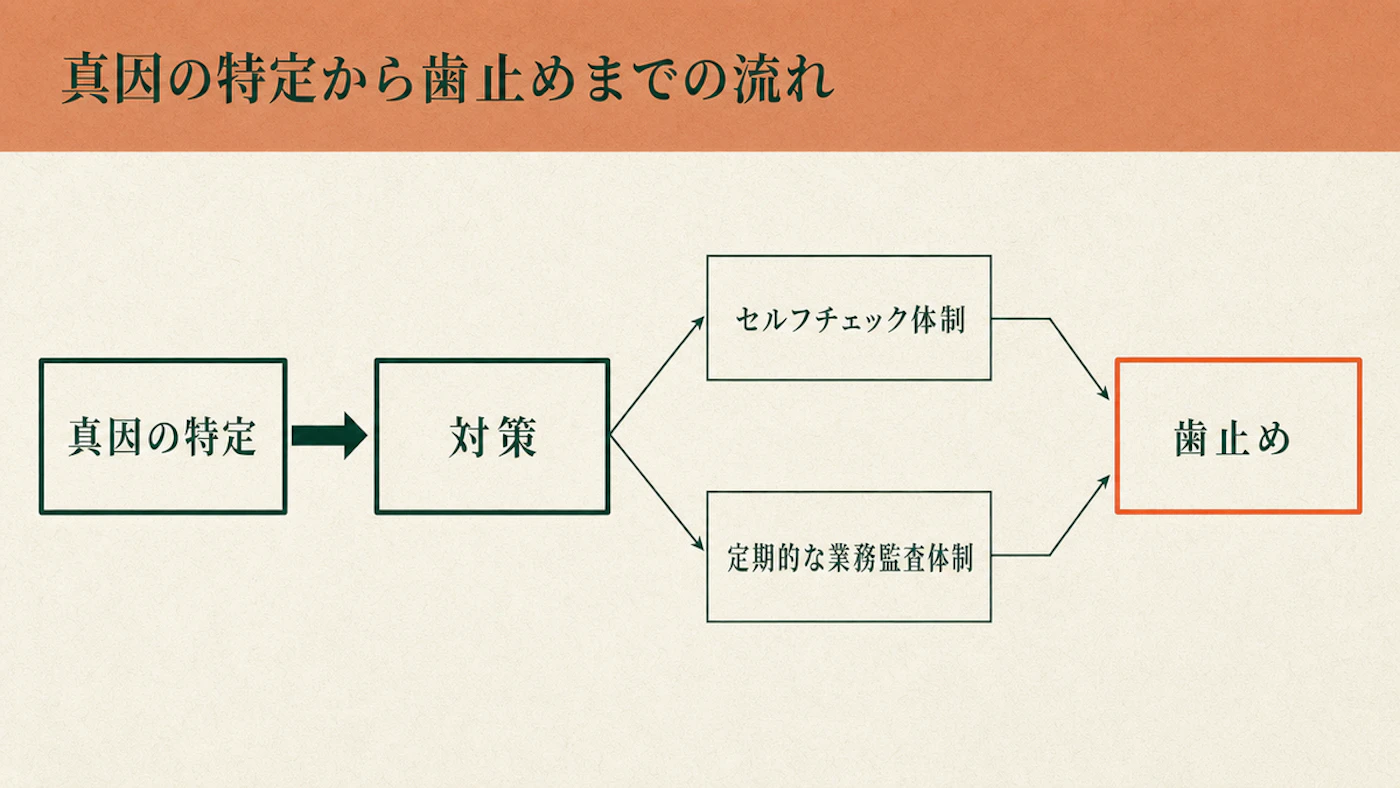
対策は、原因への手当てに加えて、その対策が元に戻らないための歯止めを重要度に応じて設けることで、再発防止の実効性が高まります。
原価に効く数字を毎月同じ形で確認する考え方は、他の費目でも同じです。電気料金の明細を項目ごとに分解して確認する手順は再エネ賦課金と燃料費調整額。工場の電気料金明細を4つの項目で読むで整理しています。
よくある質問
不良率・歩留まりで手直し品をどう数えるか
- 不良率:生産(検査)した数のうち、不良と判定された数の割合
- 歩留まり:投入した量に対して、良品として残った量の割合
手直し品の扱いは1つに揃えます。ここでは、歩留まり改善の進め方と同じ定義に合わせます。手直しをして最終検査を通った分は良品として扱い、不良率の分子には含めません。手直しが発生したこと自体は、別の記録として残してください。手直しにかかった工数や稼働時間の増加は、原価側で確認します。
Cp・Cpkの目標水準をどう決めるか
今回の調査では、業種を横断する公的な目安値は確認できませんでした。規格・顧客要求・品質リスク・社内基準を優先し、必要な水準を自社で定めます。そのうえで、安定した工程から求めたCp・Cpkの実績と比べ、差を確認してください。
少人数の工場でなぜなぜ分析を進められるか
少人数でも、影響の大きい不良を一つ選び、可能な範囲で複数の関係者の視点を集めて原因を調べられます。なぜなぜ分析は、グループ・職場単位で行うことが望ましいとされています。原因、対策、歯止めの方法を記録し、再発防止の検討に使ってください。
不良の数え方を固定し、偏りと原因を順に調べる
- 分母(生産数か検査数か)と手直しの扱いを最初に固定し、歩留まりの記事と矛盾しない定義で運用する
- 原因は1つの数字で終わらせず、工程・設備・材料ロット・時間帯・作業者など複数の軸で層別する
- 工程能力は、管理図などで工程が安定していることを確認したうえで、そのばらつきの幅と中心の位置を規格限界と比較して判断し(ばらつきの幅はCp、中心のずれを含めた状態はCpkなどで確認)、目標水準は規格・顧客要求・社内基準から定める
- 真因は個人ではなくグループ・職場単位で、現場の事実や記録を確かめながら「なぜ」を必要な範囲で繰り返す(5回は目安)
- 対策はセルフチェック体制や関与部署以外による定期監査といった「歯止め」まで設計し、重要度に応じて組み合わせて元に戻らないようにする
品質・歩留まりに関する他の切り口は品質・歩留まりのテーマ一覧にまとめています。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。