ワークサンプリング(以下WS)は、作業者や設備の姿を決めた時刻に瞬間的に観察し、その回数を数えて時間の構成比を推定する手法です。ストップウォッチで作業を追いかけなくても、手待ちなどの非稼働が全体の何割かを、少人数で把握できます。
手順は、分類を決める、観測回数を決める、時刻をランダムに決める、巡回して記録する、頻度順に並べる、の順です。このうち迷いやすいのは観測回数で、資料によって目安に幅があります。自工場の条件から計算する式を、後半で示します。
根拠にするのは、北海道立林産試験場の「林産試だより」(1998年7月号)、日本IE協会の解説、MONOist(2019年3月)の連載です。林産試の例は製材工場のため、製造業一般の標準値としては読めません。使うのは手法の考え方と、その中の数字の扱い方です。
ワークサンプリングは、瞬間の姿を数えて構成比を推定する手法
林産試だよりは、1998年2月23日に札幌で行われた石河周平氏の講演を再録したものです。WSは、見た瞬間の状態を記録し、その件数の割合から時間の使われ方を推定します。林産試だよりでは、ランダムな時間間隔で決めた回数だけ観察し、集計する手法と説明されています。観察者は見た瞬間に、どの作業要素かを判定します。
稼働率は、観測した全回数のうち作業していた回数の割合です。同誌の模式例では、作業者5人を10回ずつ見て観測総数が50回、「作業」が18回、「余裕」が32回でした。観測稼働率は18÷50で36%です。この図で実際の稼働は40%で、観測値は推定値だとわかります。
機械と人の稼働率を測る場面に広く使えるとされ、利点は2つあります。被観測者への影響が少ないことと、観測者1人で多数の人や機械を測れることです。観測数が多く、間隔がランダムなら精度が高くなります。
観測される側の意識で稼働率に差が出ることが、経験的に知られています。見張られていると感じれば、動きが変わります。意識させない観測が大切だ、というのが同誌の指摘です。
稼働分析は、生産管理者向けの訓練でも扱われています。職業能力開発総合大学校の「生産性向上のための作業分析及び改善」カリキュラムモデルは、管理者やリーダー候補向けで、工程分析・時間研究・動作分析・稼働分析・PTS法の5時間を含みます。ただしこの文書から、WSの定義や回数は言えません。
稼働・準稼働・非稼働に分けると、最初に直す対象が決まる
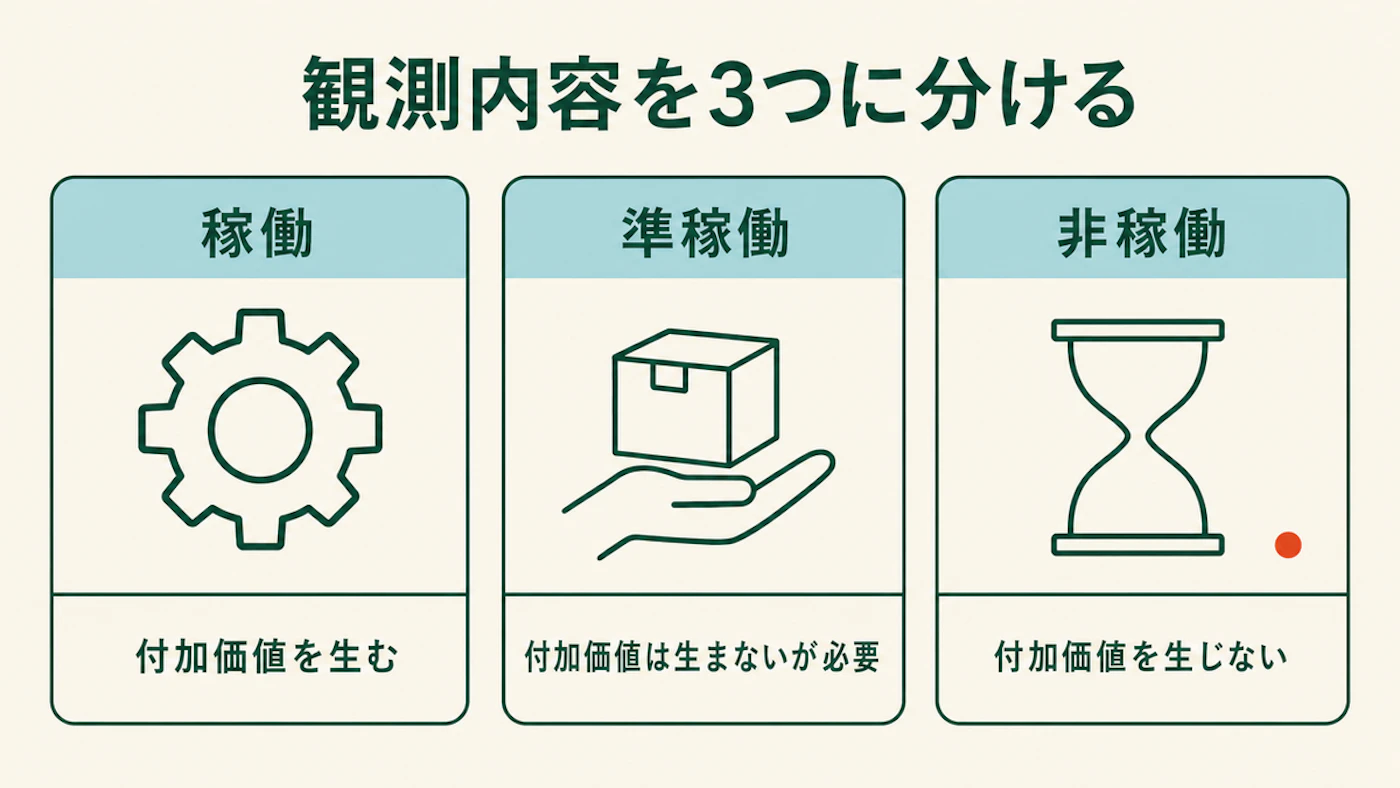
観測内容は、稼働・準稼働・非稼働の3つに分けると整理できます。日本IE協会の稼働分析の解説が、この3層への分け方を示しています。結論として、非稼働が最初の改善対象です。
←→ 横にスクロールできます
| 分類 | 意味 | 扱い |
|---|---|---|
| 稼働 | 付加価値を生む | 増やす方向で見る |
| 準稼働 | 付加価値は生まないが、現状のシステムでは必要 | 仕組みを変えられるか考える |
| 非稼働 | 付加価値を生じない | 最初の改善対象 |
分類名は資料で異なります。林産試だよりでは、作業時間を主作業・付随作業・余裕作業・除外作業に分けます。除外作業は、無駄話や失敗など避けうる行為です。現場では、どちらの考え方でも構いません。自工場の言葉で項目にして、見た人が迷わない粒度にします。
日本IE協会の解説では、稼働分析は作業者または設備の稼働率と、稼働内容の時間構成比率を求める手法です。適正な作業者数や機械台数の算定にも使います。観測方法は連続観測法と瞬間観測法の2つで、WSは後者に入ります。
連続観測法は、時間と費用をかけても、作業の順序や速度の変化を捉えたいときの方法です。瞬間観測法は、観測者の疲労が少なく、費用が安い方法です。手待ちの割合を広く知りたいなら、後者が向いています。
動き方そのものを細かく見たいなら、別の手法が合います。移動や探索を分けて記録する方法は、作業動線の移動時間を分けて記録する記事で扱っています。設備の時間・性能・良品を見る指標は、OEEの計算と使い方の記事が詳しいです。生産性に関する他の記事は、生産性・省人化のテーマページにまとめています。
観測回数は、許容する誤差から決める
観測回数は、求めたい割合と、許容する誤差の2つで決まります。目的が違えば、必要な回数も変わります。資料の目安には幅があり、林産試だよりは、製材工場で機械と人の稼働率を求めるのに2,500回程度が必要という立場です。
MONOistの連載(2019年3月)は、WSでの信頼度に95%を用いるとしたうえで、観測回数の概略基準を挙げています。次の数字は、目的ごとの目安です。信頼度95%は、同じ方法で観測と推定を繰り返したとき、作られた誤差の範囲のおおむね95%が真の割合を含む、という意味です。
- 一般的な問題所在の確認:100回
- 手待ちの原因分析など特定の管理目的:600回
- 段取り作業・正味作業・余裕時間などの比率(特定の活動分析):2,000回
- 作業者・機械の稼働分析:4,000回
- 標準時間・余裕時間・稼働率を高精度で:1万回
同じ稼働分析でも、MONOistは4,000回、林産試だよりは2,500回程度と、資料の数字が違います。そこで、次の式から自工場の条件で計算します。以下は記事の試算で、正規分布の近似を使い、信頼度95%を約2σ(標準偏差の2倍)として置いています。
相対誤差は、求めたい割合に対する誤差の比率です。割合20%に対する相対誤差5%は、±1ポイントにあたります。言葉で書くと次の式になります。
MONOistの例(信頼度95%・割合20%・相対誤差5%で6,400回)は、この式と一致します。割合が小さい項目を相対誤差で測ると、回数が大きく膨らむのが、この式の性質です。相対誤差10%と5%を並べると、次の通りです。
必要な観測回数(相対誤差10%と5%)
※ 横軸は求めたい割合P
データを表で見る
←→ 横にスクロールできます
| 割合P | 相対誤差10% | 相対誤差5% |
|---|---|---|
| 5% | 7,600 | 30,400 |
| 10% | 3,600 | 14,400 |
| 20% | 1,600 | 6,400 |
| 30% | 934 | 3,734 |
| 40% | 600 | 2,400 |
| 50% | 400 | 1,600 |
手待ちが5%程度なら、相対誤差5%では3万回を超えます。現場で足りるのか疑わしくなる数字です。
現場の目的は、非稼働が何割かを知ることです。その場合は、絶対誤差、つまり「±◯ポイント」で必要回数を決める方法もあります。
←→ 横にスクロールできます
| 割合P | ±5ポイント | ±3ポイント |
|---|---|---|
| 5% | 76回 | 212回 |
| 10% | 144回 | 400回 |
| 20% | 256回 | 712回 |
| 30% | 336回 | 934回 |
| 40% | 384回 | 1,067回 |
| 50% | 400回 | 1,112回 |
非稼働の割合を±5ポイントで知りたいなら、最大でも400回です。±3ポイントなら最大1,112回です。結果を何に使うかを先に決め、それに足りる誤差で回数を選びます。
観測時刻はランダムに決め、見た瞬間に分類して記録する
観測時刻は、作業が周期的ならランダムに決めます。日本IE協会の解説では、周期的な作業はランダムサンプリングで無作為に時点を設定し、非周期的なら等間隔サンプリングでも構わないとされています。
ずれやすいのは、周期と間隔が重なるときです。道総研のサイトに載る神和雄氏の資料(発行年は確認できていません)には、製材テーブル作業の机上実験が出ています。6,000秒の連続観測で正味の鋸断は30.07%でした。定間隔の瞬間観測(1・3・5分)では、30.3〜63.16%とばらつきました。1例のみで、一般化はできません。
MONOistの連載は、観測時刻を乱数表や、表計算ソフトのRAND関数で決める方法を挙げています。現場で判断に迷う項目は、「その他」にまとめます。林産試だよりでも「その他」が8%を占め、その中身を生産に結びつける方向を考える例があります。
「その他」の割合が大きければ、項目を作り直す合図です。迷う作業が多いのは、分類が現場の実態に合っていないからです。
手順を順に並べると、次の6つです。これは記事の整理で、公的な基準ではありません。初日に試しの観測を行い、「その他」の割合や分類の迷いを確かめてから本番に入ると、やり直しが減ります。
- 目的を決める:非稼働の割合を知るのか、手待ちの原因を探るのかを決めます。
- 分類を決める:稼働・準稼働・非稼働を軸に、現場の言葉で項目にします。
- 観測回数を決める:前節の式で、許容する誤差から計算します。
- 観測時刻をランダムに決める:表計算の乱数などで作ります。
- 巡回して記録する:見た瞬間に分類し、迷う場合は「その他」に入れます。
- 集計して頻度順に並べる:割合の高い非稼働から原因を考えます。
集計は頻度順に並べ、割合の高い非稼働から原因を考える
集計では、項目を頻度順に並べたパレート図で見ます。パレート図は、件数の多い項目から順に棒を並べた図で、どこに集中しているかが一目でわかります。
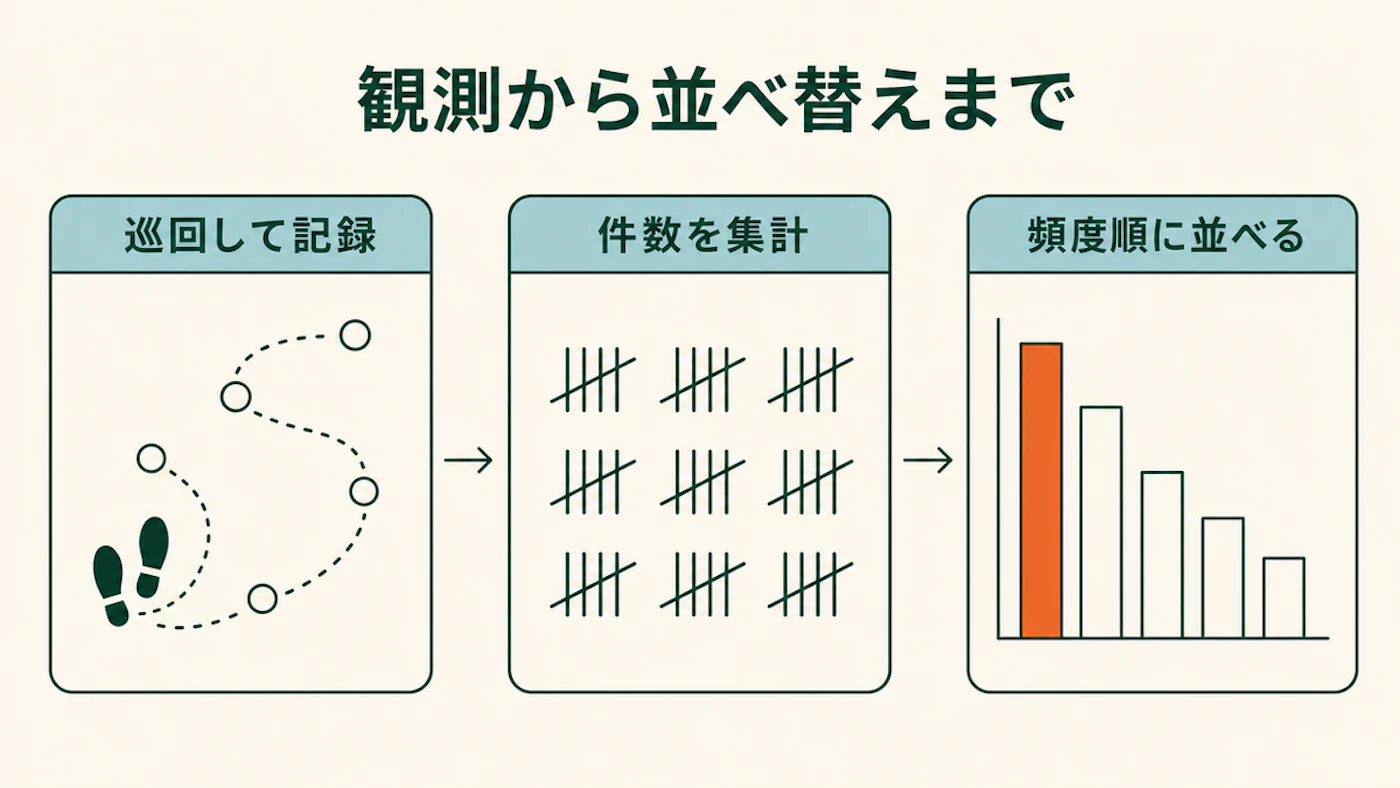
林産試だよりには、ある製材工場の本機の観測例があります。観測2,500回のうち1,250回が送材車押しで、50%でした。観測の半分を、1つの作業が占めていたことになります。頻度順に並べたパレート図から、割合の高い「連絡・打ち合わせ」を小さくする工夫を考えます。
テーブル作業では、フットスイッチを踏みに行く時間と踏み続ける時間を含む「材料移動」が、作業中の15%を占めていました。スイッチを作業範囲の中に置き、製材が作動させるリミットスイッチをテーブルの手前に付けると、4%程度まで短縮できると予測されています。これは製材工場で予測された1例で、他の工場でも同じ効果が出ると示すものではありません。
日程は、人数と巡回数で決まります。以下は記事の試算です。作業者10人を1巡で観測し、1日6巡なら60回です。目標が800回なら、約14日かかります。観測者1人で回せる前提です。1巡にかかる時間は現場ごとに違うため、先に試しに1巡して、所要時間を測っておきます。割合20%を±3ポイントで知るなら712回なので、800回で足ります。
結果は、全時間の厳密な実測値ではなく、誤差の範囲つきの推定値として伝えます。「非稼働は約3割、誤差は±5ポイント」のように書きます。観測は個人の評価には使わない、と事前に伝えておく運用は、この記事の提案です。
1人作業で短時間の作業の観測は、WSに向きません。少数の作業者や設備台数では、精度も下がります。MONOistの連載が挙げる短所です。段取り替えの時間の測り方は、段取り時間を短縮する記事が参考になります。
よくある質問
Q. 1日に何回くらい観測すれば、結果が信頼できますか。
1日の回数より、全体の観測回数と時刻のばらつきが重要です。許容する誤差から式で必要回数を出し、複数日に分けてランダムな時刻を割り当てます。たとえば10人を1巡して1日6巡なら、1日60回です。
Q. 観測者がいると、作業者の動きが変わりませんか。
変わる可能性があります。林産試だよりでも、観測される側の意識で稼働率に差が出ることは経験的に知られているとされ、意識させない観測が大切です。巡回を日常の動きに組み込み、同じ人が同じ頻度で回る形にします。
Q. ストップウォッチで測るほうが正確ではありませんか。
1つの作業の順序や速度の変化を捉えるなら、連続観測が向いています。WSは、時間の構成比を広く推定するための瞬間観測です。手待ちが何割かを知る目的なら、観測者の疲労が少なく、費用が安いWSで足ります。
まとめ
- WSは、決めた時刻の姿を数えて時間の構成比を推定する瞬間観測で、被観測者への影響が少なく、観測者1人で多数を測れる。
- 観測内容は稼働・準稼働・非稼働に分け、非稼働を最初の改善対象にする。
- 観測回数の目安は資料で幅があるため、許容する誤差から式で決める。非稼働の割合は±5ポイントなら最大400回。
- 時刻はランダムに決め、迷う項目は「その他」に入れて、割合が大きければ分類を作り直す。
- 集計は頻度順に並べ、結果は誤差つきの推定値として伝える。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。