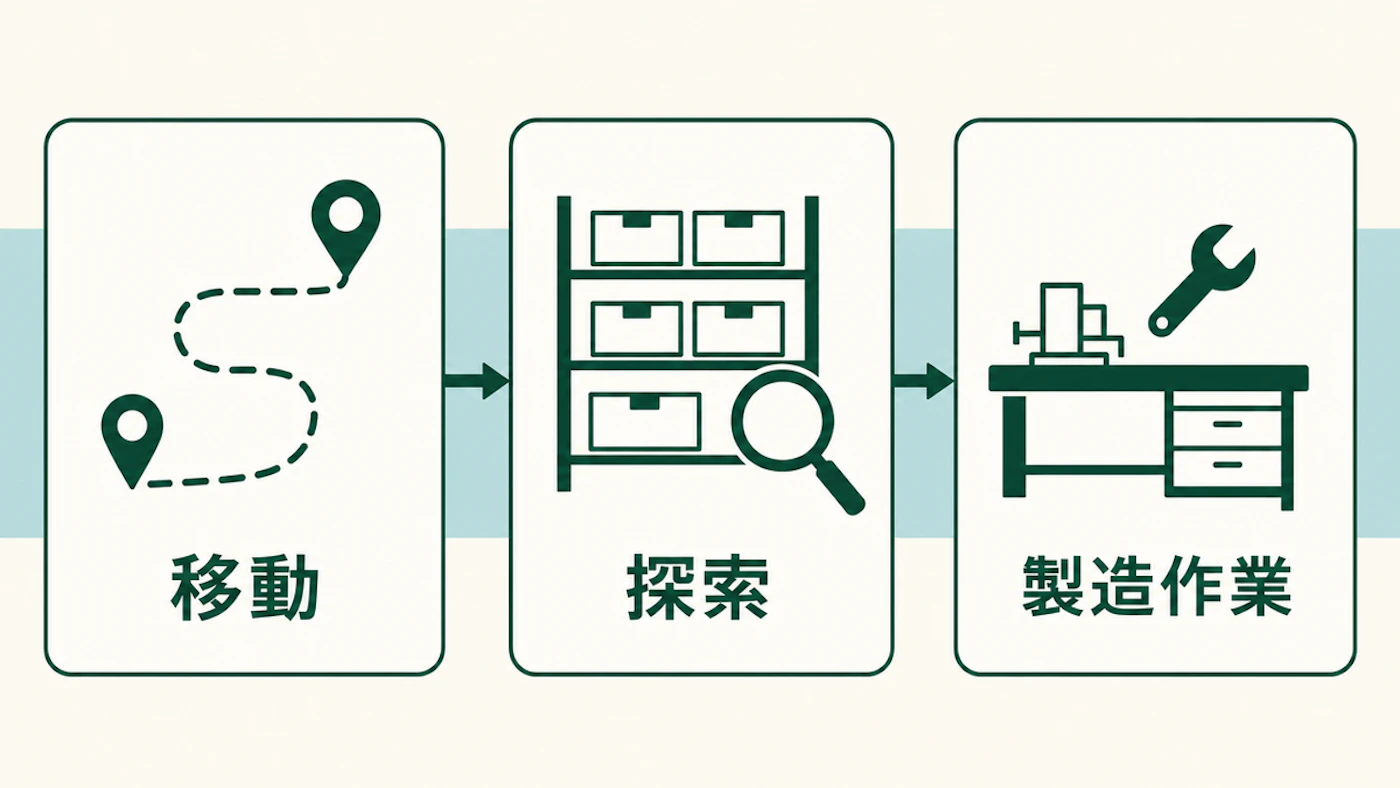
工場の作業動線を改善するときは、設備を動かす前に、一つの工程で作業者がどこへ何のために歩くかを記録します。移動、工具・部品の探索、実際の製造作業を分け、往復が多い場所を見つけます。次に置き場や作業台の変更案を現場で試し、同じ条件で時間を比べます。
作業動線は、作業者が工程内を移動する経路です。部品を取りに行く歩行と、必要な工具を探す時間は原因が違います。改善案も分けて考えると、通路を短くするだけで探し物が残る失敗を避けられます。
まず一つの工程と代表製品を選ぶ
最初は品種と工程を限定して現在の作業を観察します。多くの製品が行き来する工場全体を一度に描くと、どの往復が何の作業で生じたか分かりにくくなります。現場責任者と作業者が、出現頻度の高い製品と観察する工程を決めます。
広島市中小企業支援センターのレイアウト見直しの解説は、主力商品の流れをレイアウト図に書き込み、設備や器具の再配置を考える方法を示しています。記事で扱うのは、その考え方を一つの工程内の歩行と探索に絞った手順です。
製品が違えば必要な工具や部品も変わります。たとえば通常品と特注品を混ぜて歩行時間を平均すると、変更前後の差が配置によるものか品種によるものか見えません。観察表には製品、工程、作業者、時間帯を残します。対象製品を決めるときは、工程の担当者に例外的な作業も聞きます。
←→ 横にスクロールできます
| 最初に固定する条件 | 記録する理由 | 確認先 |
|---|---|---|
| 製品と工程 | 異なる作業を混ぜない | 現場責任者 |
| 作業者と時間帯 | 比較条件を残す | 作業者・班長 |
| 安全通路と設備条件 | 変更できない範囲を知る | 安全・設備担当 |
倉庫内の保管棚と搬送路を広く見直す場合は、倉庫レイアウトの改善手順で通路と積み方を扱っています。ここでは製造工程の作業者が何度も戻る場所を探します。生産性全体の関連論点は、生産性・省人化テーマの記事一覧にまとめています。
移動と探索を別々に記録する
観察表には歩いた経路と探した対象を分けて記入します。工具棚へ往復したなら移動、棚の前で目的の工具を探したなら探索です。同じ行動に見えても、往復は棚の位置、探索は表示や置き場の管理が原因かもしれません。
広島市中小企業支援センターの同解説は、生産、付帯、移動、探索、運搬、手待ちなどに分けて作業時間を分析しています。現場では細かく分類しすぎず、まず製造作業、移動、探索、運搬、待ちを区別します。作業者が何を取りに行ったか、どこで立ち止まったかを時刻とともに残します。
短い観察でも、歩行だけを改善対象と決めつけず、移動の理由を確かめます。作業者が離れた検査台へ行くのは、必要な検査のためかもしれません。一方、置き場が一定せず探す時間が生じていれば、台を移すより表示をそろえる方が原因に近い案です。記録した場面を作業者本人と確認し、作業目的を聞きます。
動画を使う場合は、記録する目的と扱う範囲の確認が先です。映像がなくても、観察者が経路と時刻を書き、作業者の説明と照らせます。秒単位の見かけの細かさより、変更前後を同じ方法で比べられる記録を優先します。時間の測り方が揺れるときは、工程の担当者と分類を先に合わせます。
図面に往復と交差を書き込む
作業台、部品棚、工具置き場、検査場所を簡単な平面図に描き、観察した順に線を引きます。同じ場所への往復や人・台車の交差が見えたら、そこを改善候補にします。図の見栄えを整える前に、経路の始点と目的を明記します。
日本IE協会の流れ線図は、レイアウト図へ人や物の移動経路を書き、無駄な運搬や混雑点を見る方法です。同協会の例は工場全体ですが、工程内でも同じように作業者の往復を書き込めます。これは現場で使うための適用案です。
日本機械学会論文集の2025年の作業分析研究も、稼働率が高いだけでは無駄の有無を判断できないと説明しています。同じ場所を繰り返し往復する動線は、部品棚や作業エリアの配置を見直す対象になります。研究は昇降機の人手組立工程を対象にしたもので、手書きの図で同じ実験結果が得られるという意味ではありません。
線が交差する地点では、移動距離とともに安全を確かめます。台車が通る場所を作業者が横切るなら、移動距離だけで配置を決められません。現場責任者が安全担当と通路の条件を確認します。
動かす候補を小さく選び、安全と費用を先に確かめる
改善案は、工具の定位置や部品の置き場など、変更しやすいものから比べます。棚を手元に寄せると歩行が減っても、作業姿勢や部品の取り違えに影響する場合があります。試す際は作業者に取り出しやすさを聞き、部品の取り違えが増えないかも確かめます。
北海道の食品製造業向けチェックリスト解説書は、工程の流れに合わせた配置と、作業者の視点を交えた見直しを説明しています。食品製造業の評価例を、他業種に一律の基準として当てはめるものではありません。作業スペースと安全を確認する観点は参考になります。
重量設備を移す案は、電源や配線、停止時間、工事費が関わります。広島市中小企業支援センターの解説も、重い設備や配線の移設には費用が掛かるため、効果と費用を比べるよう促しています。設備移設の前に、安全・品質・費用の制約を設備担当と確認します。
例として、部品棚の位置を変える案と、工具の表示をそろえる案を別々に考えます。歩行と探索を同時に変えると、何が効いたか追いにくくなるためです。試す順番は現場の制約で決めます。作業標準書に置き場が明記されている場合は、作業標準書の作成と改訂も合わせて確認します。
変更前後は同じ条件で比較する
変更後は、同じ製品と工程で移動回数、探索時間、製造作業の時間を記録します。短くなった経路だけを示すと、作業全体に効いたか分かりません。品質確認や安全上の手順が減っていないかも作業者と確かめます。
移動時間は、観察した移動区分の時間を合計したものです。まず対象工程で記録した時間と回数を並べます。一日の削減量へ推測で広げる段階ではありません。観察方法・製品・作業量などの条件が異なる記録は参考比較にとどめ、配置変更の効果を判断するときは条件をそろえて測り直します。効果が小さい場合も、試した配置と条件を残せば次の案の判断に使えます。
変更で隣の工程へ負担が移った可能性もあります。部品補充の回数が増えたなら、製造作業者の歩行だけでは改善と判断できません。補充担当の移動と作業量を確認します。工程全体の人数配置を見直す論点は、少人化・省人化・省力化の違いで扱っています。
よくある質問
動線を測るには専用ソフトが必要ですか?
一つの工程を試す段階なら、平面図と観察表で経路、時刻、移動の目的を残せます。複数工程を継続して測る場合は、記録量と分析目的に合わせて方法を選びます。現場責任者と作業者が、同じ場面を同じ区分で記録できることが先です。
歩く距離が短くなれば改善は成功ですか?
距離だけでは判断できません。探索や運搬の時間、作業姿勢、品質、安全、補充担当への影響を合わせて確認します。経路が短くても人と台車の交差が増えるなら、その案は見直します。
設備を動かす前に何を確認しますか?
対象工程の移動理由を記録し、工具や部品の置き場で対応できるか見ます。設備移設が必要なら、停止時間、電源・配線、工事費、安全通路を設備担当と確かめます。変更後に何を測るかも先に決めます。
まとめ
工場の作業動線は、一つの工程で移動と探索を分けて観察し、図面上で往復を確かめると改善案を選びやすくなります。変更前後を同じ条件で比べることと、安全・品質への影響を確認することが欠かせません。
- 代表製品と一つの工程を決めて観察する。
- 移動、探索、運搬、製造作業を区別して記録する。
- 図面上の往復と交差から置き場の変更案を作る。
- 小さく試し、時間だけでなく安全と品質も確認する。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。