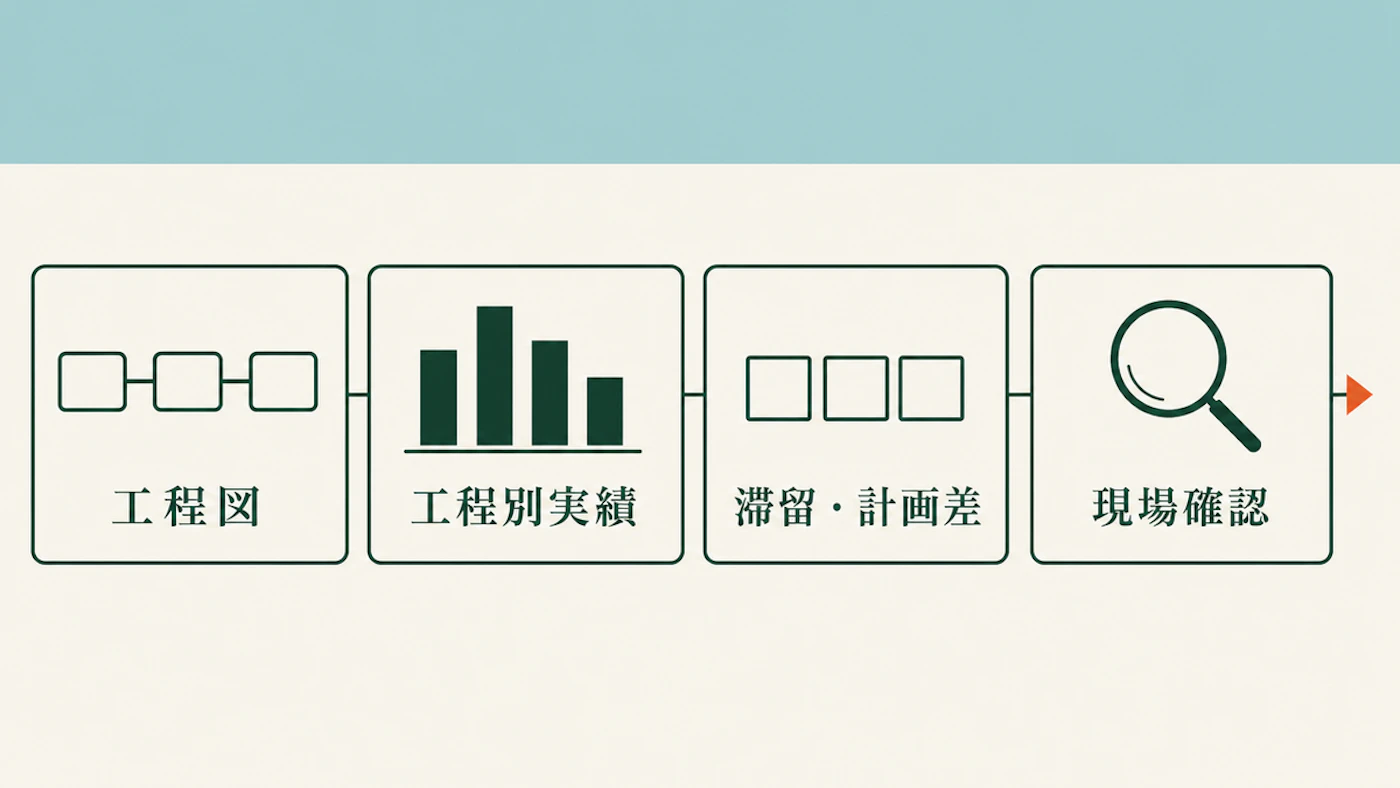
ボトルネック工程を見つけるには、仕掛品の山だけを見て決めず、製品が通る工程を並べ、同じ条件で各工程の処理時間と出来高を比べます。次に滞留と計画との差を照らし、現場で止まる理由を確かめます。工程図、実績、現場確認の順に候補を絞ると、どこから改善するかを決めやすくなります。
ボトルネックは、工程全体の流れを制約する部分です。単に作業時間が長い工程や稼働率が低い設備と同じ意味ではありません。製品、ロット、人員、稼働日が違えば制約の位置も変わり得るため、まず対象製品と調べる期間を決めます。
対象製品を選び、工程の流れを描く
最初に、受注に対して出来高が伸びない製品または製品群を選びます。工程の入口から出荷前まで、加工、検査、外注待ちなどの順序を紙に描き、工程間の受け渡しも入れます。複数の製品が別の順序で流れるなら、一本の線にまとめず、製品ごとに描き分けます。
中小企業基盤整備機構のJ-Net21の業務フロー作成の解説は、現状の業務を図にして進行を妨げる箇所を探し、問題点を把握してから改善案を考える順序を示しています。同ページの自動車部品メーカーは説明用の漫画であり、効果を測った実験結果ではありません。ここでは工程の抜けや戻りを見つける入口として使います。
工程を描くときは、検査で不良が戻る経路や外注から戻る経路も矢印で示します。完成品までの一本道だけを描くと、手直しの負荷や工程外の待ちが消えてしまいます。日々の受注でよく流れる製品を先に描き、例外品は別の線として残します。
同じ設備を複数の製品が取り合う工場では、設備名だけで工程を分けず、どの製品がいつ通るかも書きます。設備が一台でも、製品ごとに段取りや加工時間が異なります。対象を曖昧にしたままでは、後で時間を比べても原因が読めません。
作業者が部品を取りに行く往復が中心なら、作業動線と移動時間の記録方法で工程内の動きを見る方が先かもしれません。この記事で比べるのは、工程間の処理能力とライン全体の出来高です。
同じ製品・期間・単位で工程別の実績を集める
工程図ができたら、各工程で投入数、良品数、観測時間とその内訳を記録します。内訳には加工、段取り、停止、手待ちを含めます。比較する日は同じにし、製品やロットが違うものを無条件に混ぜません。工程ごとに処理した数量だけを並べると、仕掛品の増減や日をまたぐ処理の影響を見落とします。
石川県の菓子工房を支援したよろず支援拠点の事例では、製品別・工程別の平均時間、現状の能力、作業行動を調べて焼き工程を制約と判断しています。焼き工程が製造時間の約8割を占めたのはこの工房の結果であり、他の工場にも当てはまる目安ではありません。
←→ 横にスクロールできます
| 記録する欄 | 確認したいこと | 揃える条件 |
|---|---|---|
| 観測時間と良品数 | 同じ製品の実績の処理速度 | 製品・ロット・期間 |
| 工程前後の仕掛品 | どこで待ちが増減したか | 同じ時刻で数える |
| 加工・段取り・停止・手待ち | 実績速度を下げた要因 | 時間の内訳を同じ区分で記録 |
| 計画と完成実績 | 不足がどの工程から出たか | 同じ対象数量で比べる |
記録表には、作業開始と終了の時刻、投入と良品の数量、段取りの開始と終了、停止の理由を並べます。日報に数量しかない場合は、代表日を選んで観察者が時刻を記録します。すべての設備へ新しいシステムを入れる前に、比較に必要な欄をそろえることが先です。
工程前の仕掛品は、作業終了時だけではなく、同じ時刻に数日続けて数えると増え方が分かります。前日からの持ち越しを含めなければ、その日の投入数と完成数を正しく対応させられません。数え方と対象の置き場を決め、現場の帳票と突き合わせます。
同じ製品を連続して作る工程なら、良品数を共通の観測時間で割り、実績の処理速度を比べます。多品種少量では、品種ごとに必要な加工時間が違います。数量だけを平均する前に、代表製品または製品群ごとに分け、工程の担当者と換算方法を合わせます。
仮に同じ製品が順に通る三工程で、同じ一時間に処理できる良品がそれぞれ12個、8個、10個なら、真ん中の工程が能力上の候補です。ただしこれは説明用の単純化した例です。実際には仕掛品の持ち越し、段取り、不良、並列設備を含めて確認し、この数字だけで一日の完成数を断定しません。
標準工数がある工場は、実績との差を同じ製品群で見ます。中小機構の金型製造企業のハンズオン支援事例では、製品群ごとの全工程の標準工数を設定しています。制約となったワイヤー放電加工については、加工時間だけでなく人の負荷と段取り調整時間も考慮した事例です。
これは一社の支援経過です。比較では段取り・停止・手待ちの時間も分けて見ます。材料不足や後工程の受入待ちで抑えられた実績値を、その工程の処理能力の上限とは扱いません。
処理能力と滞留を照らし、候補を一つに決めつけない
工程前に仕掛品が増え続け、後ろの工程が材料を待っているなら、その工程は候補です。ただし、前工程の大量投入や一時的な段取り替えでも仕掛品は増えます。滞留だけでは制約工程を確定できません。停止記録も確認します。処理能力と投入の時刻も重ねて見る必要があります。
設備の稼働率が低い場合も、原因がその設備とは限りません。前工程から材料が届かず手待ちになっているなら、設備を速くしてもライン全体の完成数は増えない可能性があります。設備単体の時間・性能・良品の損失を見る場合は、OEEの計算と使い方で分解できます。OEEの低い設備を自動的にボトルネックと呼ばないことが大切です。
中小機構の工場内のムダ取りに関するQ&Aは、生産計画と作業実績、リードタイムを比べ、計画どおりに進まない工程を見えるようにする考えを示します。計画との差が大きい工程は調査候補になりますが、すべての遅れが全体の制約とは限りません。
処理能力が低く見える工程があっても、同じ期間の受注数量がその工程で処理できる数量を下回るなら、その時点でラインの納期を制約していない可能性があります。逆に受注が集中した期間だけ制約になる工程もあります。実績とあわせて、対象製品の受注量と計画数量を確認します。
工程の後ろが手待ちになる場面では、前から来ない理由をたどります。直前の工程だけでなく、その前の材料供給や検査の戻りが原因のこともあります。時間順の投入・完成記録を並べると、遅れがどこから始まったかを追いやすくなります。
候補が複数出たら、製品と時間帯を分けて調べる必要があります。制約の位置は一定ではありません。午前は材料待ち、午後は検査待ちとなる場合もあるためです。班長と作業者にその日の投入順と例外作業を聞き、記録した数字の意味を確かめます。
候補工程の止まり方を現場で確かめる
改善を決める前に、候補工程で作業を観察し、処理量が伸びない理由を分けます。加工そのもの、段取り、材料切れ、短い停止、不良の手直し、人の兼務は、対策が異なります。設備の仕様上の能力と実際の出来高が違うなら、差を生む時間の使い方を調べます。
たとえば加工機の時間が長いなら、加工中に止まるのか、段取りで待つのかを分けます。稼働時間を伸ばす案と段取り替えを減らす案では、必要な人員も費用も違います。作業者だけで判断せず、設備担当と生産管理担当が同じ記録を見て原因を確認します。
一つの工程だけに作業者を増やす案も、後工程が受け取れなければ仕掛品を増やすだけかもしれません。まず現在の制約工程を止めている仕事と、その前後の受け渡しを確かめます。個々の工程で速く作ることと、ラインから良品を出すことを分けて考えます。
短時間の停止が多い場合は、チョコ停の記録と停止ロスの見方で止まり方を整理できます。一方、工程の手前で材料が滞る理由が段取り順序なら、停止回数だけを減らしても十分ではありません。現場で確認した原因に合わせて対策を選ぶことが先です。
安全や品質の確認を省く方法は改善案に含めません。検査が制約候補なら、必要な検査内容は保ちます。そのうえで準備、受け渡し、手戻りを分けて見ます。工程の担当者と品質担当者が、どの変更を試せるかを決めます。
小さく試し、ライン全体の完成数で確かめる
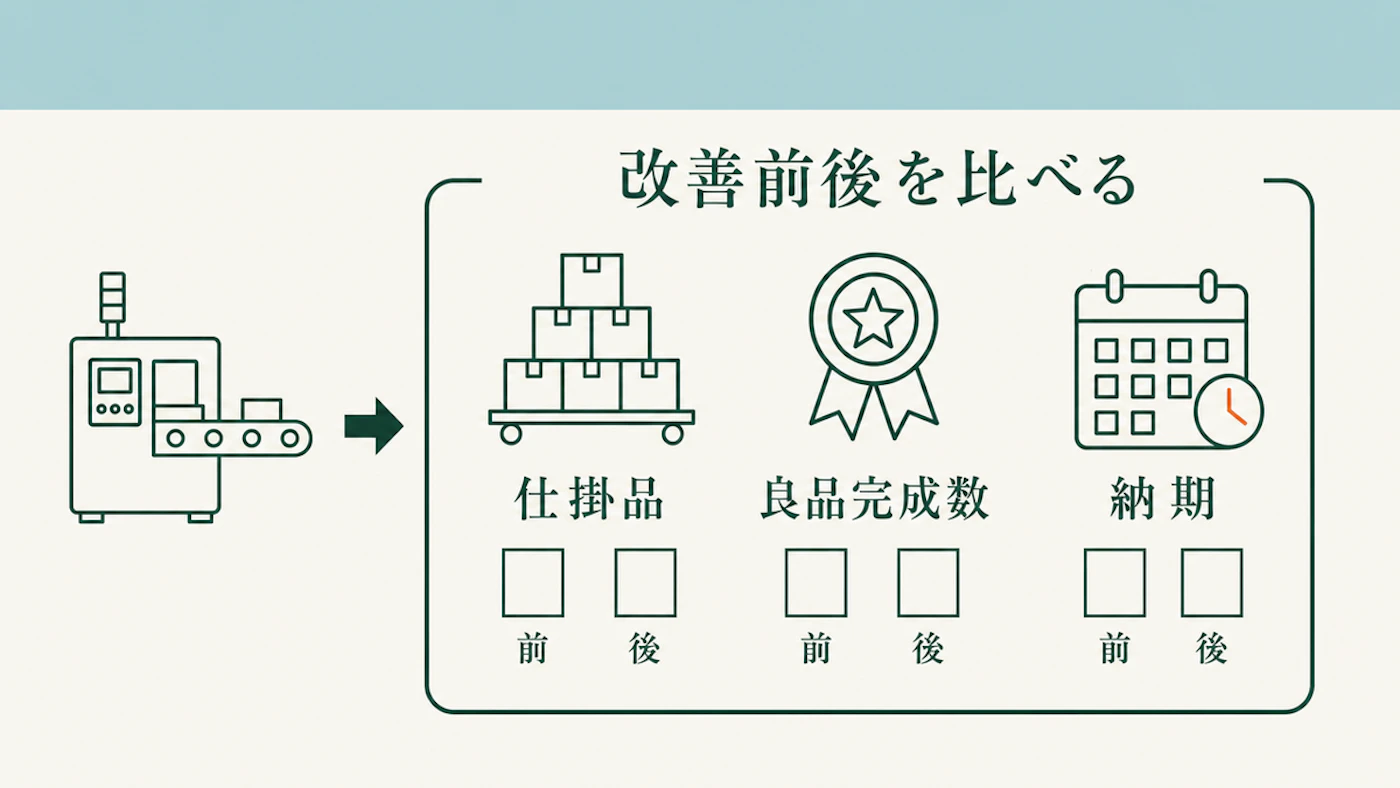
対策は一度に多数を変えず、候補工程の段取り順や材料の供給方法など、原因に合う一つから試します。設備の増設は費用が大きいため、先に現場の時間損失を確認します。改善前後は同じ製品群と期間で、候補工程の処理量だけでなく、ライン全体の良品完成数と納期を比べます。
試行前には、計画した完成数、実際の良品完成数、工程前の仕掛品の記録が必要です。試行後も同じ曜日や品種構成で比べられる期間を選びます。受注の多寡が大きく違うなら、完成数の単純な増減だけで対策を評価せず、能力が必要な日に不足したかを見ます。
改善対象の工程が速くなっても、良品率が下がったり後工程前の仕掛品が増えたりすれば、別の課題が生じています。速度だけでは足りません。工程単体の速度と、完成した良品の数を併記します。品質担当者による不良や手直しの変化の確認も、効果を判断する材料です。
前述の菓子工房では、焼き工程の設備見直し後に受注への対応が改善し、売上増も報告されています。ただし販路拡大なども並行しており、売上の変化を設備投資だけの効果とは言えません。自社の判断では、工程時間、仕掛品、完成数がどう変わったかを分けて記録します。
制約工程が改善されると、次は別の工程に仕掛品が集まることがあります。改善後も工程図と実績を更新し、次に詰まる場所を確かめます。必要数量から生産ペースを考える際は、タクトタイムとサイクルタイムの違いも参考になります。
よくある質問
仕掛品が一番多い工程がボトルネックですか?
必ずしもそうではありません。投入量、ロット、段取りの順序で一時的に増えることがあります。同じ製品と期間で、処理能力、停止、後工程の手待ちと合わせて見ます。
稼働率の低い設備から改善すればよいですか?
設備が材料待ちで止まっているなら、設備自体の速度を上げても全体の完成数は増えない場合があります。工程間の流れを先に確認し、設備単体の損失はOEEなどで分けて調べます。
ボトルネック工程はいつも同じですか?
製品構成、ロット、時間帯、人員配置で変わり得ます。一度見つけて終わりにせず、改善後の完成数と仕掛品を見て、次の制約を確認します。
まとめ
目立つ工程が制約とは限りません。工程図、同条件の実績、滞留と計画差、現場確認を重ねてボトルネック候補を絞ります。生産性改善の関連記事も、工程ごとの対策を考える際に参照できます。
- 対象の製品と期間を固定し、工程の流れを描く。
- 工程別の時間、良品数、仕掛品、計画との差を同じ条件で比べる。
- 段取り、停止、不良、材料待ちを現場で確かめる。
- 対策後は工程単体でなく、ライン全体の完成数を再測定する。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。