OEE(設備総合効率)は、設備の停止、運転の遅れ、不良を合わせて、設備を有効に使えた割合を見る指標です。機械は動いているのに生産量が伸びない、どの損失から改善すべきか分からない場合に、内訳を調べるために使います。
止まらずに動いた割合の「時間稼働率」、基準の速度と比べる「性能稼働率」、生産した中の「良品率」を掛け合わせます。合計のOEEだけでなく、停止・遅れ・不良を分けて記録することが、対策を選ぶ出発点です。
3つのうち一つが低いだけでも、掛け合わせたOEEは下がります。どの要素の損失が大きいかを確認すると、優先する対策を検討できます。
式と要素、停止理由の記録、数値の比較、改善順序を説明します。参考にしたのは公的統計と、JIS(日本産業規格)Z 8141:2022を紹介する民間解説です。規格原本の確認範囲は後述します。
3つの率を計算し、比率に直して掛け合わせる
設備を動かす計画だった時間を「負荷時間」と呼びます。OEEはその時間のうち、どれだけ良品を計画どおりの速度で作れたかを、3つの率で計算するものです。
←→ 横にスクロールできます
| 要素 | 何の影響を表すか | 求め方 |
|---|---|---|
| 時間稼働率 | 故障・段取りなどで設備が止まっていた時間の影響 | 実稼働時間÷負荷時間×100 |
| 性能稼働率 | 決めた速度どおりに動いていたかの影響 | 基準サイクルタイム×生産数量÷実稼働時間×100 |
| 良品率 | 不良・手直しの影響 | 良品数量÷生産数量×100 |
例として、時間稼働率88%・性能稼働率82%・良品率97%なら、0.88×0.82×0.97≒0.70でOEEは約70%です。表では各率を%で計算しますが、掛ける際は0〜1に直します。各要素が9割前後でも、総合すると7割程度になります。
民間の規格解説では、JIS Z 8141:2022の用語番号6501に、停止・性能・不良のロスを分ける注記が紹介されています。ロスは、ここでは効率を下げる損失です。
停止ロスは時間稼働率、性能ロスは性能稼働率、不良ロスは良品率で示すという整理です。日本規格協会の規格原本までは、編集部で確認していません。ここではその解説と同じ3つの見方で説明します。
必要な時間・数量と、停止理由をそろえて記録する
必要なデータは、負荷時間・停止時間・生産数量・良品数量・基準サイクルタイムです。基準サイクルタイムは、性能を比べる基準となる一個あたりの時間です。停止理由をトラブルやその他だけにすると、対策を選べません。
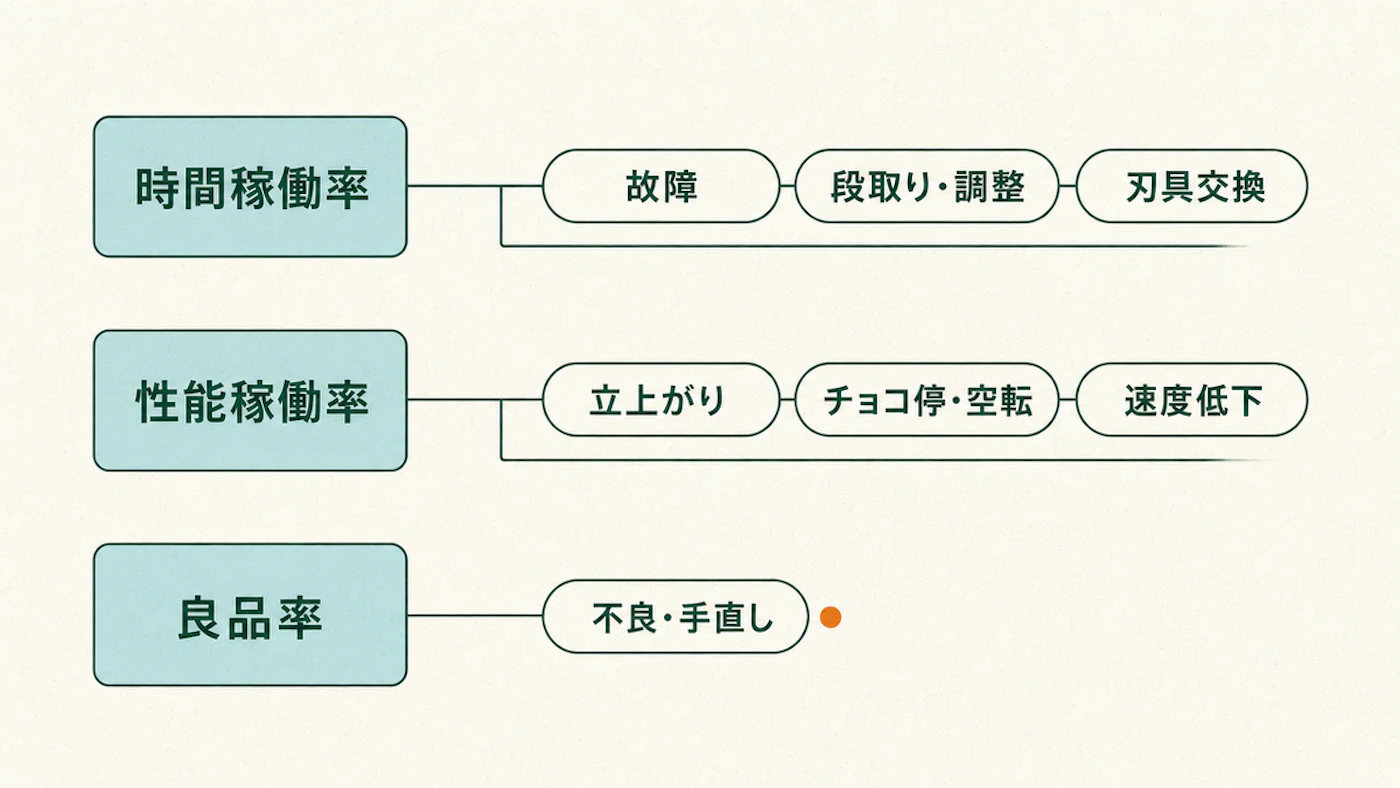
停止・遅れ・不良の原因を、次の7分類に分けます。どの率へ反映するかは、自社ルールで決める分類例です。立上がり時の不良など複数要素に関わるものは、実際の記録に応じて分けます。
表の刃具(はぐ)は、切削加工に使う工具・刃物です。
←→ 横にスクロールできます
| ロスの分類 | 主に反映する要素の例 | 現場での記録例 |
|---|---|---|
| 故障 | 時間稼働率 | 発生時刻・復旧時刻・故障箇所 |
| 段取り・調整 | 時間稼働率 | 段取り開始から再稼働までの経過時間 |
| 刃具交換 | 時間稼働率 | 交換の頻度と1回あたりの所要時間 |
| 立上がり | 性能稼働率 | 起動から安定運転までの時間とその間の生産数量 |
| チョコ停・空転 | 性能稼働率 | 発生回数と1回あたりの停止時間 |
| 速度低下 | 性能稼働率 | 基準サイクルタイムとの差 |
| 不良・手直し | 良品率 | 不良数量と不良の種類 |
この7分類は、同じ民間解説の用語番号6114に紹介されています。最初からすべてを秒単位で追う必要はありません。
開始・終了時刻と、7分類のどれかを残す方法から始めます。損失の大きい分類が分かったら、その分類を詳しく記録してください。
目標値を採用する前に、自社の過去と同じ条件で比べる
OEEは0〜100%の指標です。すべてを100%とする一律目標より、どこに損失が集まるかを探すために使うほうが実務的です。
「世界クラスは85%程度」という目安も語られます。TPMという全員参加の生産保全の考え方の中で広まったものです。
この値は公的な統一基準ではありません。業種・工程・設備で条件が違うため、自社の過去と比較し、改善したかを見る方法が現場に合います。
経済産業省の鉱工業指数にある稼働率指数は、OEEの時間稼働率とは別です。対象と計算方法の違いは経済産業省「鉱工業指数」統計の概要と、次の表で確認できます。
←→ 横にスクロールできます
| 用語 | 何を求める数値か | 対象 |
|---|---|---|
| 経済産業省「稼働率指数」 | 「生産量と生産能力の比から求めた指数」 | 品目ごとの生産能力に対する生産数量の比率 |
| OEEの時間稼働率 | 実稼働時間÷負荷時間×100 | 個々の設備の負荷時間に対する実稼働時間 |
社内で稼働率を話す際は、どの指標かを確認してください。定義をそろえると、数字の違いを比較しやすくなります。
大きい損失と安全・品質・費用から対策を選ぶ
計算後は、影響の大きい損失から対策を検討します。順位は時間だけでなく、安全・品質・費用・実現できるかを合わせて決めます。
- 記録を集めます。例えば2〜4週間、停止・遅れ・不良を7分類で記録します。
- 影響の大きい損失を選びます。件数だけでなく、時間や数量への影響で比較します。
- 分類に合う対策を検討します。故障なら点検周期、段取りなら内外の分離、不良なら工程条件の管理などを確認します。
- 効果を比較できる形にします。生まれた時間の賃金換算などで、他の対策と比べます。
段取り・調整の損失が大きい場合は、外段取り・内段取りとは?段取り時間を短縮する4つの手順と金額換算の手順も参考にしてください。
時間稼働率が改善して生産に使える時間が増えた場合も、賃金換算で改善規模を比較できます。
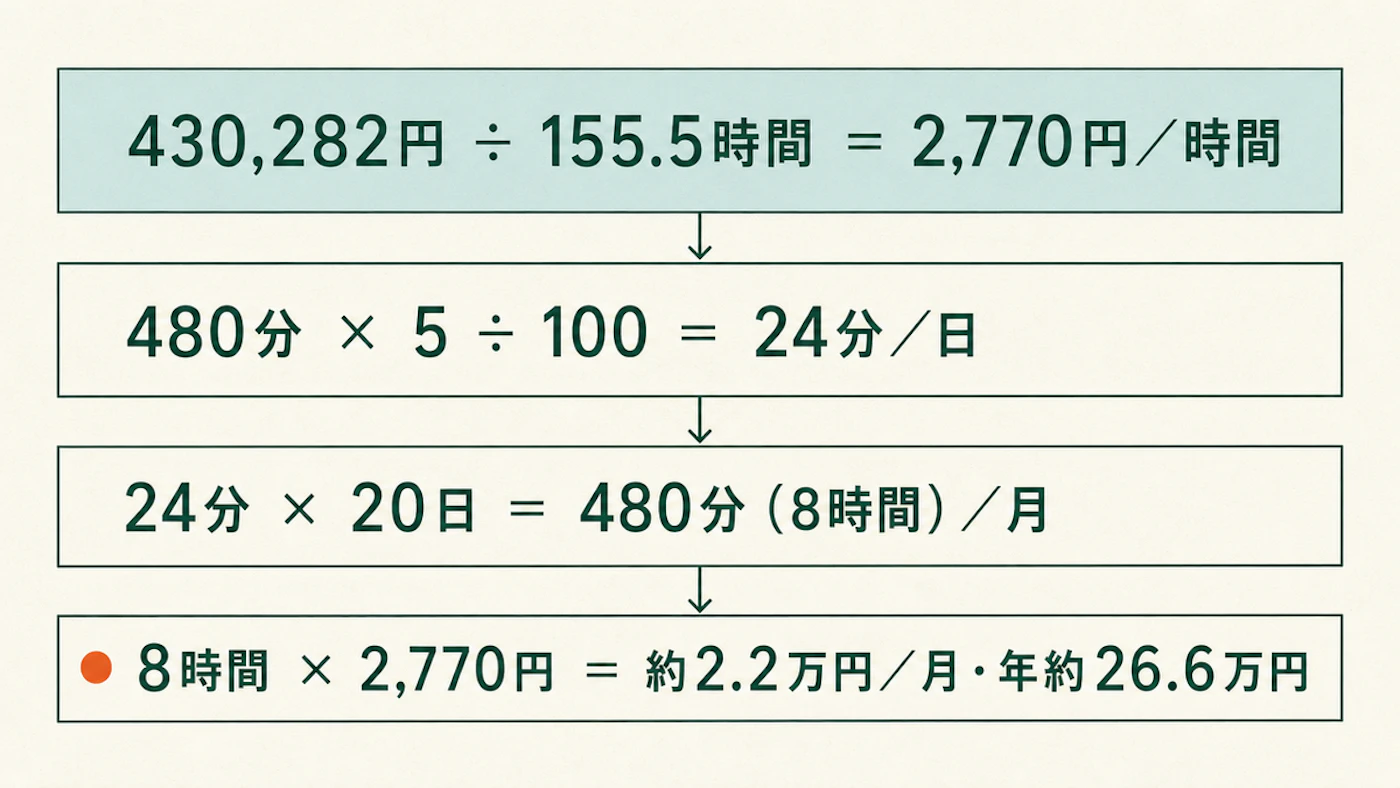
厚生労働省の「毎月勤労統計調査 2025年分結果確報」(2026年2月25日公表)の製造業の数字を使います。対象は事業所規模5人以上・就業形態計です。1人平均月間現金給与総額は430,282円、1人平均月間総実労働時間は155.5時間でした。
給与総額を労働時間で割ると、1時間あたりの賃金の概算になります。
負荷時間に改善したポイント数を掛け、100で割ると、追加の生産可能時間を求められます。ここでのポイントは、率の差を表します。
負荷時間480分で5ポイント改善した例では、480分×5%=24分/日を生産に使えるようになります。月20日なら24分×20日=480分、8時間/月です。
設備の追加時間と作業者1人の時間が1対1に対応すると仮定します。8時間×約2,770円≒約2.2万円/月、年換算約26.6万円です。
この値は比較用の賃金換算で、実際の人件費削減ではありません。1台に関わる人数と、拘束時間が実際に減るかで効果は変わります。2,770円には法定福利費や機械停止の機会損失も含みません。
空いた時間に増産しても、販売できて初めて売上や利益につながります。増産予定がない工程でも、拘束時間が減れば、配置や残業の見直し材料になる場合があります。換算額をそのまま利益とは扱いません。
OEEは3つの割合の掛け算であり、どれか一つを直そうとする前に、まず各要素がOEEに与えている影響を数字で確認する。
編集部による要約
生産量が増えると、電力量や最大需要電力が変わる場合があります。電力側の確認は契約電力はどう決まる?デマンド監視装置で工場の基本料金を下げる現場手順、ほかの生産性の論点は生産性・省人化のテーマ一覧で説明しています。
よくある質問
OEEの目標は何%にするか
公的な統一目標はありません。85%などの目安をそのまま使うより、同じ設備の過去値と比べ、どの損失が増減したかを見ます。業種・工程・設備の条件に合わせて考えてください。
稼働率指数と時間稼働率は同じか
違います。経済産業省の指数と、設備の実稼働時間を負荷時間で割る率は、対象も式も異なります。本文の表で違いを確認し、社内でもどちらを指すかそろえます。
停止理由はどのくらい細かく記録するか
まず開始・終了時刻と7分類を残します。数週間で影響の大きい分類が分かったら、その分類の条件と原因設備を詳しく記録します。初めから全損失を秒単位で追う必要はありません。
3要素の内訳を、改善する作業に結び付ける
- OEEは時間稼働率×性能稼働率×良品率で求めます。一つが低くても総合値は下がります。
- 故障・段取り調整・刃具交換・立上がり・チョコ停空転・速度低下・不良手直しの7分類を記録し、各率への反映を自社で決めます。
- 目標は一律100%とせず、設備条件と過去値から設定します。
- 経済産業省の稼働率指数と、OEEの時間稼働率は区別します。
- 大きい損失を安全・品質・費用と合わせて検討し、時間の賃金換算などで対策を比較します。
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。