タクトタイムは、注文に間に合わせるために、製品1個を何分の間隔で作ればよいかを表す基準です。設備の性能ではなく、必要な数と使える時間から求めます。必要数に工程の生産ペースが合っているかを確かめたいときに使います。
計算は、1日に使える稼働時間を1日に必要な生産数で割ります。先に決めたいのは、稼働時間にどの時間を含めるかです。計算例、労働時間との区別、統計の読み方、実際の完成間隔を示すサイクルタイムとの比較、見直しの時期を順に説明します。
使える稼働時間を必要な生産数で割る
その日に使える稼働時間を、その日に必要な生産数で割った値がタクトタイムです。時間と数量の対象期間をそろえて計算します。
例えば、使える稼働時間が460分、必要な生産数が400個なら、460÷400で1.15分、秒に直すと69秒です。この69秒が、1個あたりに掛けてよい時間の目安です。停止や不良を別に見込んだうえで、完成の間隔がこれを上回る状態が続けば、その日の必要数には届きません。
計算の単位は「分/個」でも「秒/個」でもかまいません。工場内で比べる際は、単位をそろえてください。
必要な生産数はどこから取るか
必要な生産数は、設備の能力から逆算せず、受注、需要予測、在庫計画などから定めます。月の必要数を稼働日数で割る方法が一例です。在庫を持つ製品では、注文数に在庫の増減を足し引きしてから割ります。
労働時間と製造に使える時間を分ける
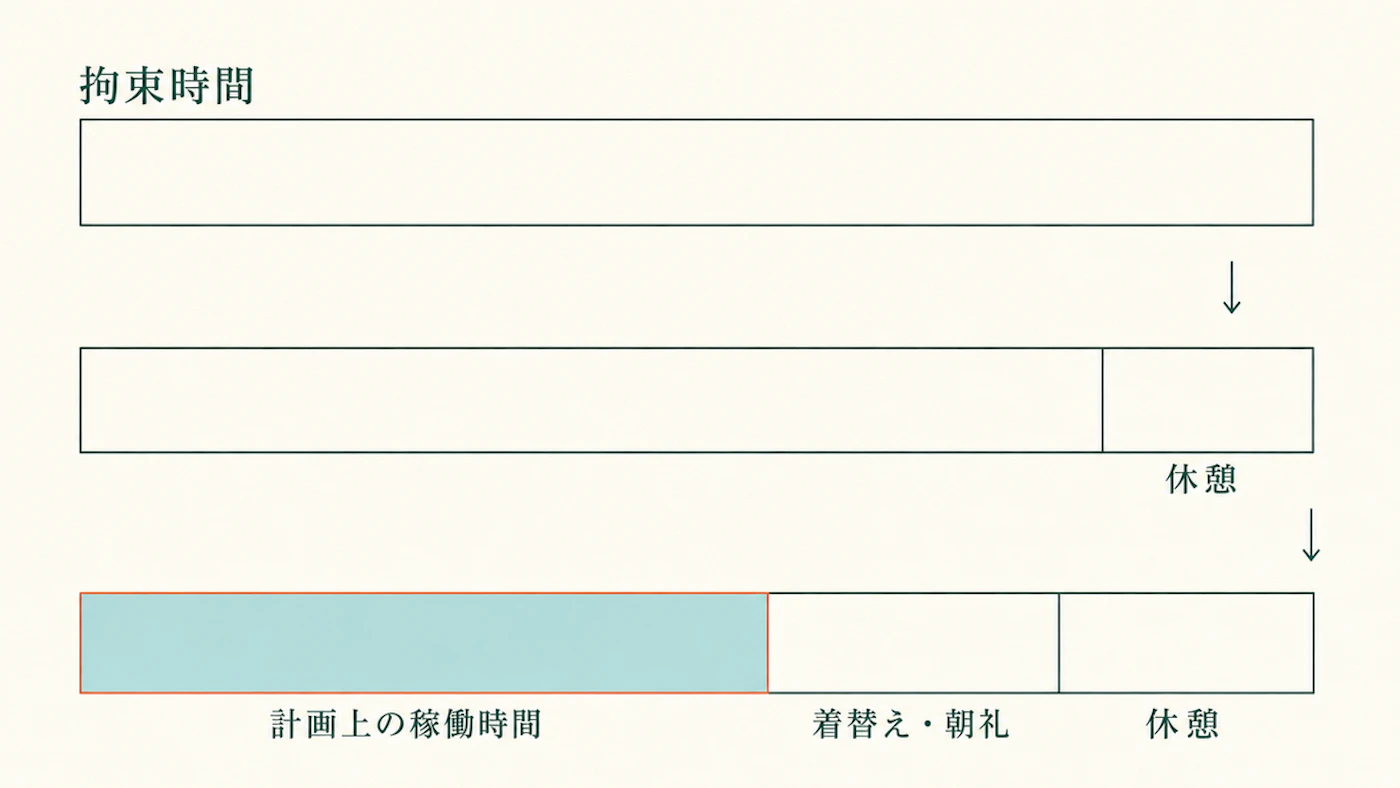
人の配置に連動して動く工程では、労働時間として扱う範囲を確かめたうえで、製造に充てられる時間を定めます。休憩中も運転できる自動設備や、交替運転のラインでは、設備が実際に生産できる時間を別に確認します。労働基準法は、休憩時間を除いて1日8時間・1週40時間を超えて働かせてはならないと定めています(第32条)。
休憩については、労働時間が6時間を超える場合は45分以上、8時間を超える場合は1時間以上を与えると定めています(第34条)。条文はe-Gov法令検索「労働基準法」で読めます(2026年8月時点)。
例えば、8時間の拘束時間のうち就業規則で休憩を1時間としている工場なら、所定労働時間は7時間です。なお法令上、労働時間が6時間を超え8時間以下の場合に必要な休憩は45分以上です。1時間の休憩は、就業規則でそう定めている例です。
作業そのもの以外にも、労働時間に当たるものがあります。厚生労働省のガイドラインは、次の時間を挙げています。
- 準備・後始末:指示により義務付けられた服装への着替えや、業務終了後の清掃などを事業場内で行った時間
- 手待時間:指示があれば即時に業務に従事することを求められ、労働から離れることが保障されていない状態で待機している時間
- 義務付けられた研修:参加が業務上義務付けられている研修・教育訓練の受講や、指示による学習の時間
出典は厚生労働省「労働時間の適正な把握のために使用者が講ずべき措置に関するガイドライン」(平成29年1月20日策定)です。
義務付けられた着替えや朝礼、研修など、計画上製造に使わない時間は、稼働時間から差し引きます。例えば着替えと朝礼に20分を使う工場では、その20分を控除します。
朝礼が労働時間に当たるかは、参加の義務など実態に基づいて判断します。手待時間は、計画した停止として差し引くか、改善対象のロスとして稼働時間に残すかを、社内で先にそろえてください。
←→ 横にスクロールできます
| 時間の種類 | 労働時間としての扱い | タクトタイムの稼働時間 |
|---|---|---|
| 休憩 | 労働時間に含めない(第32条・第34条) | 休憩で工程を止める場合は入れない |
| 義務付けられた着替え・清掃 | 労働時間として扱う | 計画上、製造に充てないため控除する |
| 手待時間 | 労働時間として扱う | 計画で控除するか、ロスとして残すかを決める |
| 計画した段取り替え | 労働時間として扱う | 控除するか含めるかを決めてそろえる |
| 所定外労働(残業) | 労働時間として扱う | 常態としない前提で分けて置く |
1日480分を前提にする前に自社の時間を確かめる
1日8時間、つまり480分を計算の前提にする例があります。ただし製造業の一般労働者について、月間所定内労働時間を出勤日数で割った平均は480分を下回ります。
厚生労働省「毎月勤労統計調査」の2025年分結果確報によると、製造業の一般労働者の月間所定内労働時間は147.6時間、出勤日数は19.1日でした(事業所規模5人以上)。147.6時間を19.1日で割ると、1日あたり約7.73時間です。分に直すと約464分となり、480分との差は16分になります。
必要数400個の工場に当てはめると、480分ならタクトタイムは72秒、464分なら69.6秒です。前提が16分違うだけで、1個あたり2.4秒の差が出ます。
約464分は全国平均であり、個別の工場に適した時間ではありません。自社の計算には、就業時間と計画上の停止時間から求めた値を使います。平均値は目安として扱ってください。
同じ統計で、製造業の所定外労働時間は月14.7時間でした。出勤日数19.1日で単純に均すと、1出勤日あたり約46分に相当します。これは毎日46分の残業があるという意味ではありません。
月間の実労働時間の内訳(一般労働者・2025年)
※ 所定内と所定外の合計が総実労働時間
データを表で見る
←→ 横にスクロールできます
| 産業 | 所定内労働時間(時間) | 所定外労働時間(時間) |
|---|---|---|
| 製造業 | 147.6 | 14.7 |
| 建設業 | 150.8 | 13.5 |
| 運輸業,郵便業 | 151.2 | 24.1 |
| 情報通信業 | 144.0 | 16.5 |
| 調査産業計 | 147.3 | 13.2 |
製造業の所定内は147.6時間で、比較した5区分の中では中位です。所定外は14.7時間あり、運輸業,郵便業と情報通信業に次ぐ長さでした。
タクトタイムは必要なペース、サイクルタイムは実際のペース
タクトタイムは、必要数と使える稼働時間から計算する基準です。サイクルタイムは、工程の実績から把握する時間です。この違いをそろえてから、2つの値を比べます。
サイクルタイムは、工程が製品を繰り返し完成させる実際の時間間隔です。1個ずつ測るほか、一定期間の実稼働時間を生産数で割って求める場合もあります。
←→ 横にスクロールできます
| 項目 | タクトタイム | サイクルタイム |
|---|---|---|
| 決めるもの | 必要数と使える稼働時間 | 工程の実力 |
| 求め方 | 稼働時間 ÷ 必要数の計算 | 実績の測定、または実稼働時間 ÷ 生産数 |
| 動く理由 | 受注量・稼働日数が変わったとき | 作業手順・設備・人が変わったとき |
タクトタイムとサイクルタイムを比べると、次の3つの状態に分かれます。
- サイクルタイムが短い:停止や不良を計画に織り込めていれば、必要数を満たせる目安です。差が大きすぎる場合は、作りすぎや手待ちが起きていないかを見ます
- ほぼ等しい:必要数と実力がそろった状態です。ただし余裕が小さいため、停止が起きると当日中の挽回が難しくなります
- サイクルタイムが長い:そのままでは必要数に届きません。残業、人の追加、工程改善、生産計画の調整などを検討します
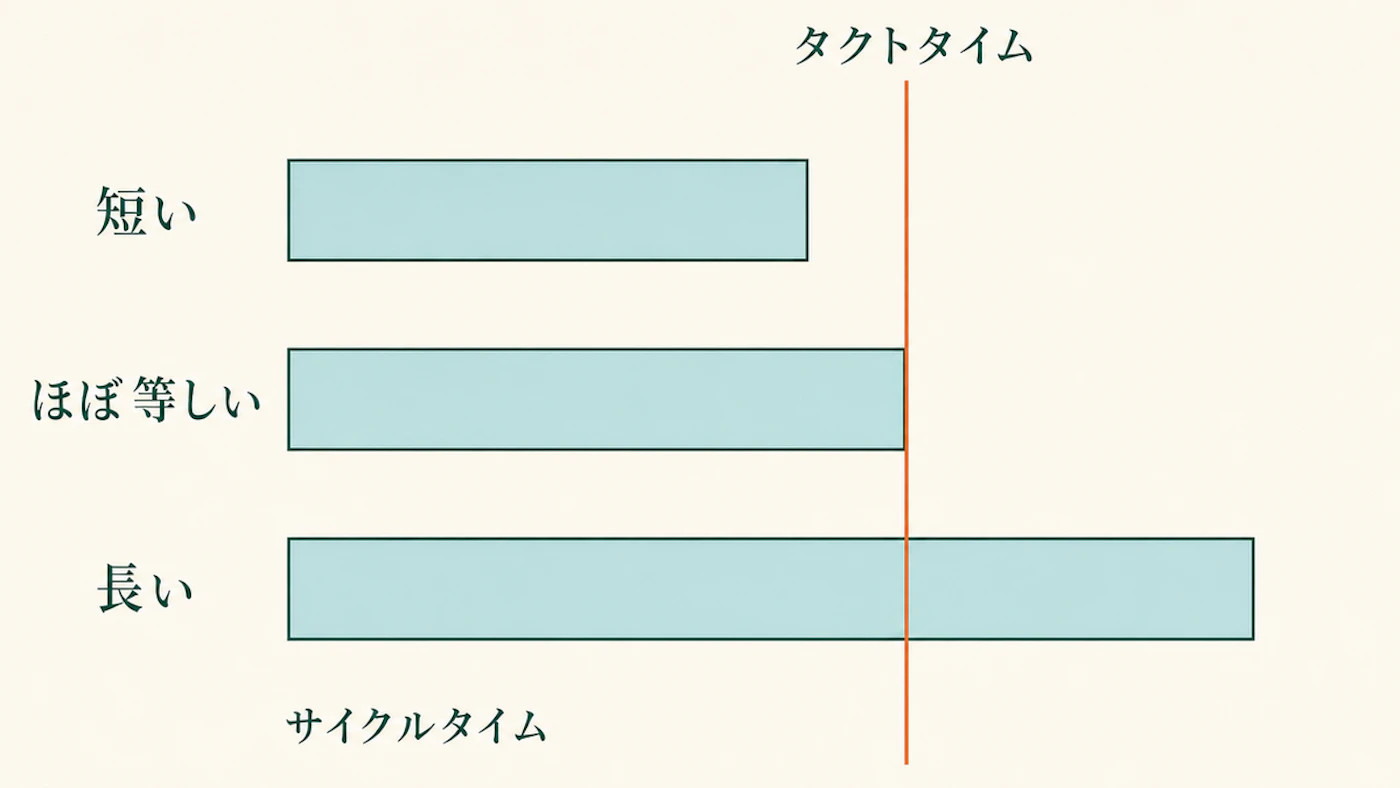
3番目の状態では、工程の作業時間と、停止・段取りで生産に使えなくなった時間を分けて確認します。短時間の停止の数え方はチョコ停とは?記録の仕方から原因の型・優先順位まで見える化の手順で、段取り替えの時間を短くする手順は外段取り・内段取りとは?段取り時間を短縮する4つの手順と金額換算で扱っています。
必要数か稼働時間が変わったら計算し直す
受注量、稼働日数、シフト、計画停止などが変わり、必要数か使える稼働時間が変化したら、タクトタイムを計算し直します。
月次で生産計画を組む工場なら、月ごとに置き直す方法があります。受注変動が大きい場合は、週や日の単位でも見直しが必要です。連休のある月は稼働日数が減るため、受注量が同じでもタクトタイムは短くなります。
月700個の注文を19日で作るなら1日あたり約37個、同じ700個を16日で作る月は約44個です。稼働時間を464分とすると、19日の月は1個あたり約12.6分、16日の月は約10.6分です。連休のある月は、同じ注文でも約2分きつくなります。
計算し直した結果に合わせて、次の3つも見直します。
- 人の配置:工程ごとの作業時間をタクトタイムに収めるための人数と担当
- 設備の停止の許容量:余裕が減る月は、点検と部品交換の前倒しを検討する
- 残業の見込み:計算上足りない分を、どの工程でどれだけ見込むか
受注量は営業と生産管理、稼働日数と休憩は労務、設備の停止見込みは保全の担当者に確認します。
設備側の余裕を数値で確かめたい場合は、OEE(設備総合効率)とは?計算式の3要素とデータの取り方・使い方が使えます。生産性のほかの論点は生産性・省人化のテーマページにまとめています。
よくある質問
残業時間を含める場合はどう計算するか
残業時間を含める場合は、常態としない前提で所定内の時間と分けて計算します。両者を一緒にすると、平常時に必要な生産ペースが分からなくなります。
所定内の時間と、残業を含めた時間で、それぞれタクトタイムを試算する方法があります。必要な残業時間そのものは、不足する生産数と工程の能力から別に算定します。なお法定労働時間を超える時間外労働や法定休日労働をさせるには、原則として労使協定(36協定)の締結と届出が必要です(労働基準法第36条)。
タクトタイムより速く作る場合の注意点は何か
タクトタイムより速く作ることは禁止ではありません。判断する際は後工程や出荷の必要量を確認します。必要量を超えて作り続けると、仕掛品や在庫が増える可能性があります。
複数の品種を作るラインはどう計算するか
同じラインから流す総必要数を使って、共通のタクトタイムを置ける場合があります。品種ごとの作業負荷が大きく違う場合は、品種別のタクトタイムや換算数量の併用が必要です。切り替えの段取り時間を控除するか、タクトタイムに含めて管理するかは、あらかじめ決めて全計算でそろえます。
必要数と使える時間をそろえて工程のペースを確かめる
- タクトタイムは「1日に使える稼働時間 ÷ 1日に必要な生産数」で求める。式は1つだけで、難しいのは稼働時間の置き方
- 人の休憩により製造を止める時間は控除する。着替えや研修など計画上製造に充てない時間も控除し、手待時間の扱いは社内で決める
- 1日480分は前提の一例。毎月勤労統計調査の2025年分では、製造業の一般労働者の所定内労働時間は1日あたり約464分(全国平均)。自社の値は就業時間と計画停止から出す
- サイクルタイムは測る値、タクトタイムは計算して置く値。どちらが長いかで、次に見る対策が変わる
- 必要数か使える稼働時間が変わったら計算し直し、人の配置・点検の前倒し・残業の見込みを合わせて動かす
この記事の確認方法
株式会社恒電社 編集部
法令・告示・公的統計・白書など、国や行政が公表している原典にあたり、出典・前提条件・数字の扱いを編集部で確認しています。